
Publié le 7 juin 2026
Par : Yanwei Hu, expert technique chez Cymber Metal
Bonjour tout le monde,
Ici Yanwei Hu de Cymber Metal.
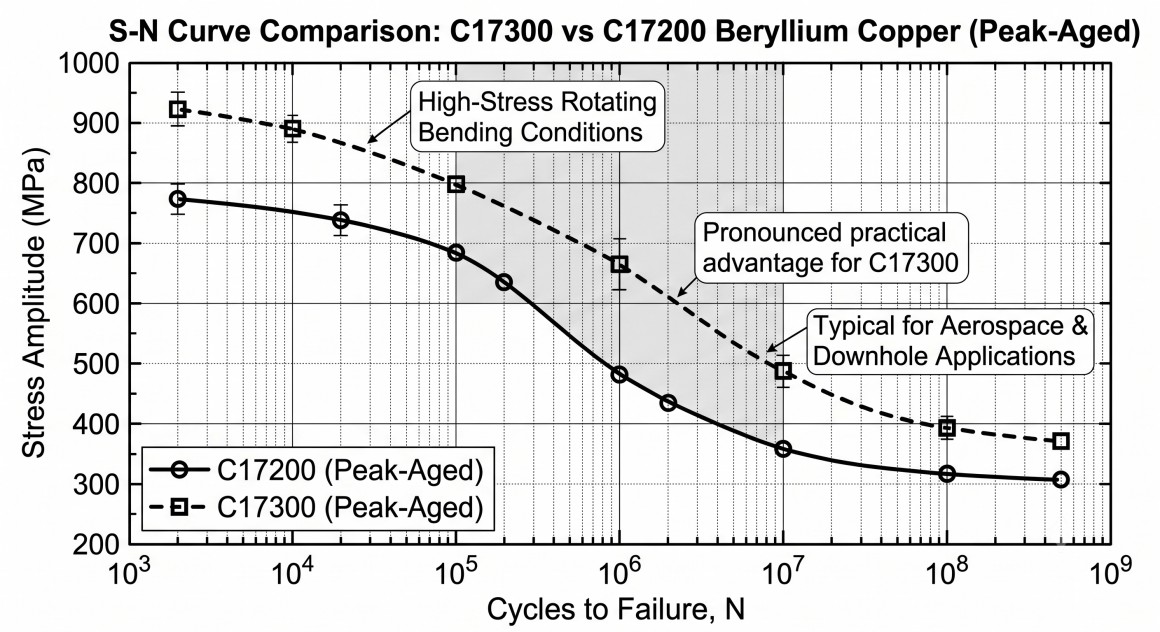
Il y a dix-huit mois, un sous-traitant de la défense américain nous a livré un ensemble de ressorts en cuivre-béryllium C17200 défectueux, provenant d'un module avionique soumis à de fortes vibrations. Ces pièces, spécifiées à l'état de vieillissement maximal avec une résistance à la traction de 1 200 MPa, étaient censées résister à 10⁷ cycles sous une contrainte alternée de 450 MPa. Elles ont cédé après 2,3 × 10⁶ cycles, présentant des stries de fatigue classiques apparaissant au niveau des marques d'usinage conventionnelles.
Les pièces de rechange que nous avons produites à partir deC17300Une plaque – de même résistance nominale, mais avec un ajout contrôlé de plomb pour une meilleure usinabilité et un cycle de mise en solution et de durcissement structural soigneusement séquencé – a dépassé 1,4 × 10⁷ cycles sur le même banc d'essai. La différence ne résidait pas dans la nuance d'alliage indiquée sur le papier, mais dans le procédé de transformation du matériau, de la plaque à la pièce finie.
En 2026, lorsque les actionneurs aérospatiaux, les outils de fond de puits, les connecteurs haute fiabilité et les systèmes de défense de précision seront soumis à des charges cycliques élevées, les ingénieurs expérimentés n'accepteront plus le « cuivre au béryllium » comme spécification générique. Ils exigeront la norme C17300 lorsque l'usinabilité, la résistance à la fatigue et la stabilité dimensionnelle après vieillissement doivent être compatibles.
Pourquoi le C17300 surpasse les autres nuances de cuivre au béryllium sous haute contrainte
Le C17300 est un acier au cuivre-béryllium haute résistance dopé au plomb (teneur nominale de 1,9 % Be et 0,4 % Pb). Le plomb améliore la fragmentation des copeaux et réduit l'usure des outils sans altérer les propriétés intrinsèques qui rendent le cuivre-béryllium irremplaçable dans les applications à fortes contraintes.
- Résistance à la traction à l'état vieilli maximal : 1 100–1 300 MPa
- Limite d'élasticité généralement de 1 000 à 1 150 MPa
- Excellente limite d'endurance à la fatigue (souvent > 450 MPa à 10^7 cycles en flexion rotative)
- Conductivité électrique 22–28 % IACS en condition de pointe
- Anti-étincelles et bonne résistance à la corrosion en milieux marins et industriels
Comparé au C17200, le C17300 offre une usinabilité nettement supérieure tout en conservant des performances en fatigue et en résistance quasi identiques. Pour les pièces nécessitant un fraisage, un perçage ou un filetage importants avant vieillissement final, cela se traduit directement par une réduction des coûts d'outillage, un meilleur contrôle du processus et une diminution du nombre de pièces rebutées.
Séquence de traitement thermique : la variable cachée qui détermine si les tolérances sont respectées
Le cuivre-béryllium n'acquiert sa résistance aux hautes contraintes qu'après un recuit de mise en solution approprié (généralement entre 800 et 850 °C) suivi d'un durcissement structural (entre 315 et 330 °C pendant 2 à 3 heures). L'ordre d'usinage par rapport à ces cycles thermiques est déterminant.
Modes de défaillance courants que nous constatons encore chez d'autres fournisseurs :
- Usinage entièrement à l'état vieilli → usure excessive des outils et risque de dommages de surface qui initient des fissures de fatigue.
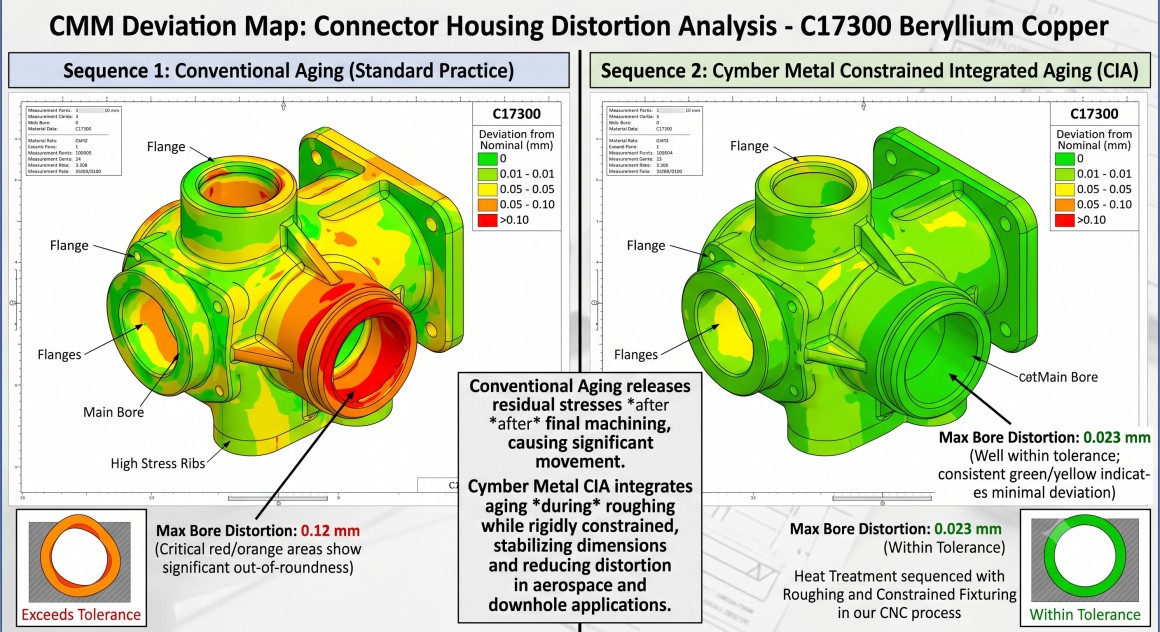
- Usinage grossier à l'état recuit en solution, puis vieillissement sans contrainte → distorsion de 0,08 à 0,15 mm sur les alésages de précision et les sections minces.
- Survieillissement pour « récupérer » les dimensions → perte de résistance à la fatigue et sensibilité à la corrosion sous contrainte.
Dans notreAtelier d'usinage CNC CYMBERNous considérons le traitement thermique comme une variable de processus intégrée. Pour les composants C17300 soumis à de fortes contraintes, nous procédons généralement comme suit :
- Usinage brut à partir de plaques ou de barres à l'état recuit ou légèrement vieilli.
- Appliquer un cycle final de durcissement par vieillissement contrôlé avec un dispositif de fixation qui contraint les dimensions critiques.
- Finition des éléments critiques de la machine après vieillissement afin d'obtenir l'intégrité de surface et la tolérance requises.
Cette approche permet de maintenir systématiquement une tolérance de ±0,02 mm sur les alésages et de ±0,05 mm sur les sections minces tout en fournissant des propriétés mécaniques optimales à maturité.
Usinage de précision du C17300 : sécurité, durée de vie des outils et intégrité de surface
L'usinage du cuivre-béryllium impose une exigence de sécurité impérative : toutes les opérations doivent maîtriser la poussière de béryllium en suspension dans l'air et respecter les limites d'exposition fixées par l'OSHA et les normes internationales. Notre atelier est équipé de centres d'usinage fermés, d'un système de filtration haute performance et de protocoles de manipulation documentés, ce qui nous permet d'usiner le C17300 en toute sécurité, même en production.
Du point de vue du processus, les machines C17300 fonctionnent correctement lorsque les paramètres sont corrects :
- Outillage en carbure ou PCD à 150–300 SFM avec fluide de coupe haute pression
- Géométrie à angle de coupe positif et arêtes vives pour minimiser les bords accumulés
- Évacuation contrôlée des puces pour éviter le recoupage des puces susceptibles de s'incruster et de créer des concentrations de contraintes.
Nous atteignons régulièrement Ra ≤ 0,6 μm sur les surfaces d'étanchéité et de contact — un facteur critique tant pour la durée de vie en fatigue que pour les performances électriques des connecteurs soumis à de fortes contraintes.
Capacité intégrée de Cymber Metal — Matériaux + Procédés, et pas seulement Stocks
Les ingénieurs seniors se soucient avant tout d'une chose : la pièce finie sera-t-elle conforme aux spécifications après chaque opération thermique et mécanique, avec une traçabilité complète ?
Nous répondons à cette question en contrôlant l'ensemble de la chaîne :
- Stock important de plaques, barres, bandes et fils C17300 dans notre entrepôt de 3 200 tonnes, tous accompagnés de certificats d'usine et d'une traçabilité par lot.
- Capacité interne à séquencer l'ébauche, le vieillissement contrôlé et l'usinage de finition dans un flux contrôlé.
- Dossier de documentation complet comprenant les rapports de traitement thermique, les résultats des essais mécaniques et les rapports dimensionnels, conforme aux normes de qualité les plus exigeantes des secteurs aérospatial et de la défense.
Vous pouvez découvrir ici notre gamme complète de cuivre au béryllium :Produits en cuivre et béryllium
Découvrez ici précisément comment nous transformons les plaques et barres C17300 en composants de précision critiques en matière de fatigue :Atelier d'usinage CNC CYMBER
Guide pratique de spécification pour les applications à fortes contraintes
| Exigence | Approche recommandée pour C17300 | Pourquoi c'est important pour un service à haut risque |
|---|---|---|
| propriétés mécaniques maximales | Recuit de mise en solution + vieillissement contraint jusqu'à l'état optimal | Durée de vie maximale en fatigue et limite d'élasticité |
| Stabilité dimensionnelle | Machine d'ébauche → âge limité → machine de finition | Maintient une tolérance de ±0,02 à 0,05 mm après cyclage thermique |
| Intégrité de surface | PCD/carbure tranchant, Ra ≤ 0,6 μm, contrainte résiduelle de compression | Empêche l'amorçage de la fatigue au niveau des marques d'outils |
| Sécurité et conformité | Usinage en circuit fermé avec commandes au béryllium documentées | Conforme aux exigences de l'OSHA et aux normes EHS du client |
| Traçabilité | Dossiers complets MTR + traitement thermique + FAI | Conforme aux audits de niveau AS9100 / NADCAP |
Réflexions finales
Dans les environnements à fortes contraintes, le cuivre-béryllium C17300 n'est pas choisi pour son prix au kilogramme. Il est choisi parce que, correctement transformé à partir de plaques grâce à un usinage de précision et un vieillissement contrôlé, il offre une combinaison unique de résistance, de résistance à la fatigue, de conductivité et de stabilité dimensionnelle que peu d'autres matériaux peuvent égaler.
Les ingénieurs qui réussissent sont ceux qui traitent l'ensemble de la séquence — état du matériau, durée du traitement thermique, paramètres d'usinage et intégrité de surface — comme un processus intégré unique plutôt que comme une série de transferts entre fournisseurs.
L'entrepôt de 3 200 tonnes de Cymber Metal, son processus de fabrication CNC documenté et sa capacité à gérer le séquençage des traitements thermiques et l'usinage de précision au sein d'une même usine ont été conçus précisément pour répondre à ces exigences. Nous ne nous contentons pas de fournir des plaques ou des barres de cuivre-béryllium. Nous livrons des composants finis, qualifiés pour la résistance à la fatigue, avec la traçabilité et le contrôle des processus exigés par les ingénieurs les plus expérimentés.
Si vous spécifiez ou qualifiez actuellement l'acier C17300 (ou envisagez son utilisation) pour une application cyclique soumise à de fortes contraintes, veuillez nous transmettre votre plan, les exigences de contrainte et toute contrainte relative au traitement thermique ou à l'intégrité de surface. Nous examinerons la chaîne de production et vous expliquerons précisément comment nous maîtrisons les variables qui déterminent la durabilité de la pièce en service.
Date de publication : 7 juin 2026