
Date de publication : 14 août 2026
Auteur : Hu Yanwei, expert technique en métaux Cymber
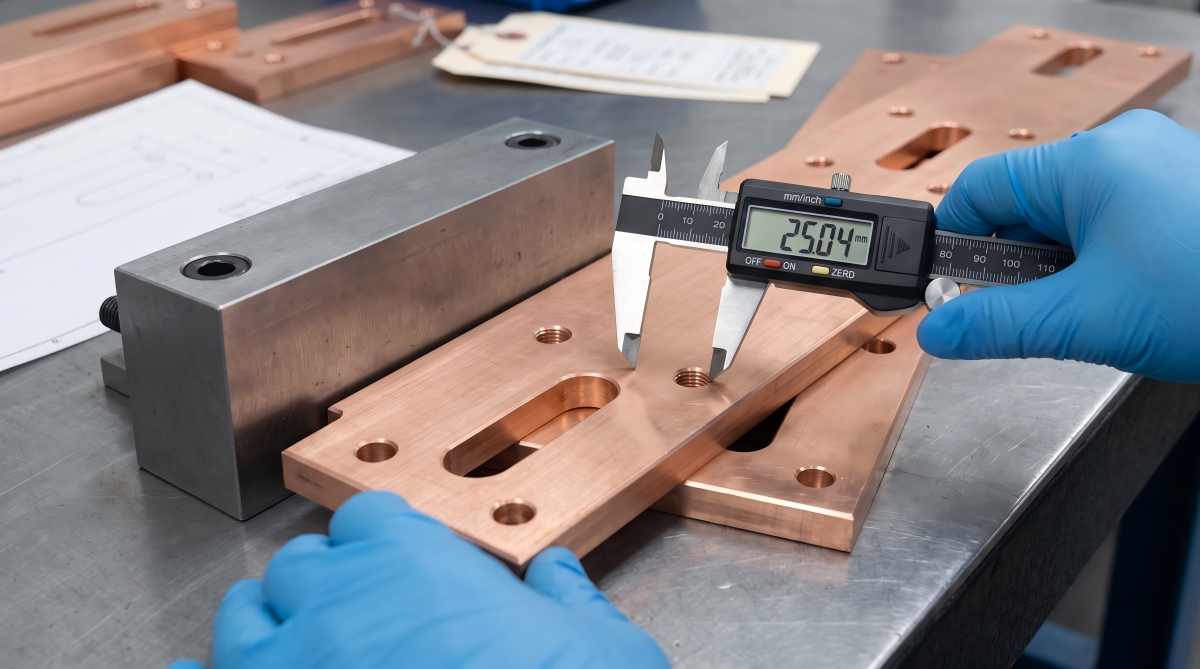
Une plaque de barre omnibus en cuivre peut arriver avec le grade et le rapport de conductivité corrects et quand même bloquer une chaîne de montage.
Le problème le plus fréquent est malheureusement banal : tous les diamètres de perçage sont conformes au contrôle, mais le gabarit a été mesuré à partir d’un bord non usiné, le placage a réduit le jeu, ou la plaque a été serrée à plat pendant le contrôle et a repris sa forme initiale après relâchement. L’équipe des achats a ainsi réalisé des économies sur le devis. La production a dû payer l’alésage manuel, les boîtiers rejetés et une livraison de remplacement en urgence.
Voilà le véritable travail defabrication sur mesure de plaques de barres omnibus en cuivreIl ne s'agit pas simplement de découper du cuivre et de percer des trous. Le fournisseur doit traduire les exigences électriques, mécaniques et d'assemblage en un parcours de matériaux contrôlé, un système de références, une séquence d'usinage, des spécifications de surface et un plan d'inspection.
Dans ce guide, le terme désigne la fabrication d'une barre omnibus conductrice à partir d'une plaque ou d'une barre rectangulaire en cuivre. L'appellation « plaque de barre omnibus » ne correspond pas à une norme internationale. Une pièce achetée sous forme de plaque et une pièce achetée sous forme de barre omnibus ou de barre rectangulaire peuvent être soumises à des normes de matériaux et des tolérances d'usinage différentes, même si les plans finaux semblent similaires.
Cymber Metal possède une page commerciale pourfabrication sur mesure de plaques de barres omnibus en cuivreCe guide aborde les questions les plus complexes qui doivent être résolues avant qu'un dessin ne se transforme en bon de commande groupé.
Réponse rapide : Quels sont les facteurs qui contrôlent la qualité des barres omnibus personnalisées ?
La fabrication sur mesure de plaques de barres omnibus en cuivre fiables repose sur cinq contrôles : la vérification du matériau et de son traitement thermique, un système de référence fonctionnel, la position des trous plutôt que leur seul diamètre, des exigences mesurables concernant les bords et la surface, et un plan d'inspection adapté au processus de fabrication. Le plaquage, le redressage, la température et l'emballage doivent être pris en compte dans le budget de tolérance, car chacun de ces procédés peut modifier les dimensions finales, la planéité ou l'ajustement de l'assemblage.
Ne vous attendez pas à ce qu'une seule tolérance résolve tous les problèmes. Définissez les éléments qui conduisent le courant, positionnent l'assemblage, protègent l'isolation ou servent uniquement au dégagement. Ensuite, investissez dans l'usinage et le contrôle là où une défaillance serait réellement préjudiciable.
Table des matières
- Commencez par le dessin, pas par le prix du cuivre.
- Forme du matériau et qualité du cuivre
- Construire une pile de tolérance fonctionnelle
- Précision du perçage et sélection du processus
- Planéité et température de mesure
- Séquence de finition de surface et de placage
- Inspection et preuves des fournisseurs
- Coût total à l'arrivée
- Liste de contrôle des demandes de prix
- Foire aux questions
Commencez par le dessin, pas par le prix du cuivre.
Un prix bas au kilogramme ne dit rien sur la possibilité d'installer une barre omnibus préfabriquée dans l'armoire sans perçage.
D'après mon expérience en matière d'examen des demandes de devis, les plans les plus coûteux ne sont pas toujours les plus précis. Ce sont souvent ceux qui donnent l'impression que chaque dimension est critique, sans pour autant clarifier les relations fonctionnelles. Une simple mention comme « ±0,05 mm sauf indication contraire » peut imposer un usinage CNC et un contrôle complet de la pièce, sans pour autant garantir un positionnement précis des perçages par rapport à l'interface de montage.
Avant qu'un fournisseur ne fournisse un devis, le dessin doit répondre à quatre questions :
- Quelles faces et arêtes définissent les références A, B et C ?
- Quels trous servent à positionner la pièce, et quels trous servent uniquement au passage des boulons ?
- Les dimensions sont-elles valables avant ou après le plaquage, le pliage et le redressage ?
- La planéité est-elle évaluée à l'état libre ou lorsque la partie est contrainte ?
Un exemple de site webFabrication sur mesure de barres omnibus en cuivre pour armoires électriquesCe document présente la catégorie de produits commerciaux. Il ne remplace pas un plan d'exécution. La géométrie de l'armoire, la conception des assemblages, le courant, l'élévation de température, le dégagement d'isolation et la quincaillerie d'accouplement restent spécifiques au projet.
| omission du dessin | Ce que le fournisseur peut supposer | Ce que l'acheteur reçoit |
|---|---|---|
| Aucune donnée fonctionnelle | Emplacements des trous mesurés à partir des bords bruts appropriés | Dimension du trou correcte, position d'assemblage incorrecte |
| Une tolérance stricte sur chaque dimension | Usinage et contrôle complets, selon les besoins ou non | Coût de conversion plus élevé sans priorité de risque claire |
| Aucune note sur l'état final | Dimensions vérifiées avant le placage ou le pliage | Des pièces qui réussissent le processus de fabrication mais échouent à l'assemblage. |
| « Ébavurer tous les bords » uniquement | État des bords sélectionné par le fournisseur | Bavure ou arête vive endommageant l'isolation |
| Finition de surface décrite uniquement comme « brillante » | polissage cosmétique | Partie attrayante avec un comportement de contact incontrôlé |
| Aucune méthode d'inspection | Le fournisseur choisit le calibre et le dispositif de fixation. | L'acheteur et le fournisseur peuvent mesurer des résultats différents |
La fabrication sur mesure de plaques de barres omnibus en cuivre commence par la forme du matériau
Les termes « plaque », « feuille », « barre plate » et « barre omnibus pré-dimensionnée » ne sont pas interchangeables. Leurs tolérances d'épaisseur, l'état de leurs bords, leur trempe, leurs contraintes résiduelles, leur largeur et la norme de matériau applicable peuvent varier.
Pour de nombreux composants à courant élevé, les acheteurs privilégient le cuivre électrolytique à pas dur C11000 ou le cuivre sans oxygène C10200. Il ne faut pas se baser uniquement sur le terme « pur » pour choisir l’une ou l’autre de ces qualités.
L'acier C11000 est largement utilisé dans les applications électriques. L'acier C10200 peut être envisagé lorsque le comportement du procédé en présence d'oxygène est un facteur important. L'acier C10100 peut convenir lorsqu'une qualité électronique sans oxygène de pureté supérieure est justifiée. Le choix approprié dépend de la norme en vigueur, de la conductivité, du formage, de l'assemblage, de l'atmosphère et des exigences de certification.
À 20 °C, une conductivité de 100 % IACS correspond à environ 58 MS/m. Cette valeur est utile, mais elle ne permet pas de vérifier la planéité, l'emplacement des trous, la résistance de contact ni la qualité de la pièce finie. Il est préférable de spécifier la conductivité minimale requise et la méthode de test plutôt que de supposer que toutes les plaques de cuivre présentent la même valeur.
Pour plus de contexte sur les matériaux, consultez Cymber Metal.matériaux de barres omnibus en cuivre puretoptions de plaques de cuivre.
La norme ASTM B187/B187M est généralement associée aux barres omnibus, tiges et profilés en cuivre, tandis que la norme ASTM B152/B152M couvre les feuilles, bandes, plaques et barres laminées en cuivre. La norme ASTM B248/B248M définit les exigences générales relatives aux plaques, feuilles, bandes et barres laminées en cuivre forgé.
Dans les normes européennes, la norme EN 13601 peut concerner les tiges, barres et fils de cuivre à usage électrique, tandis que la norme EN 13599 concerne les plaques, feuilles et bandes à usage électrique.
Le bon de commande doit identifier une seule qualité, norme, trempe et forme de référence au lieu de considérer différents systèmes comme automatiquement équivalents.
Ne calculez pas l'intensité admissible à partir de la seule section de cuivre et de la section transversale. L'intensité admissible et l'échauffement dépendent également du fonctionnement en courant alternatif ou continu, de la température ambiante, de la ventilation de l'enceinte, des effets de peau et de proximité, de la résistance des joints, des forces de court-circuit et de la géométrie de l'assemblage. Le plaquage gère l'interface ; il ne doit pas être comptabilisé dans la section conductrice utile en cuivre.
| décision matérielle ou de forme | Avantage pour l'acheteur | friction de fabrication à vérifier | Détails de la demande de prix |
|---|---|---|---|
| cuivre électrique C11000 | Chemin classique à haute conductivité pour de nombreuses applications de barres omnibus | Les limites de trempe et de soudage liées à l'oxygène doivent correspondre au procédé. | Alliage, norme, trempe et conductivité minimale |
| Cuivre sans oxygène C10200 | Faible teneur en oxygène pour les exigences de traitement ou de service concernées | Un coût des matériaux plus élevé peut ne pas apporter de valeur ajoutée si le comportement de l'oxygène est sans importance. | Désignation de l'alliage, norme du produit et certificat |
| Plaque roulée | Pratique pour les profils larges ou non standard | L'épaisseur, la planéité et les contraintes résiduelles influent sur l'usinage | Tolérance d'épaisseur, planéité et surépaisseur d'usinage |
| Barre plate ou barre omnibus | Efficace pour les sections rectangulaires répétées | La largeur et l'état des bords peuvent limiter le choix de la source de données. | Largeur, épaisseur, rayon de courbure des bords et rectitude |
| État mou ou recuit | Pliage et formage plus faciles | Distorsion de manipulation et sensibilité de serrage accrues | État de trempe, de pliage et de planéité finale |
| Un tempérament plus dur | Meilleure rigidité de la tenue de route dans certaines géométries | Force de formage plus élevée et possible retour élastique | Limites de trempe, de rayons de courbure et de propriétés mécaniques |
Pour une discussion plus large sur les matériaux électriques, voir l'article surParamètres des plaques de cuivre électriques pour les ensembles de barres omnibusCe guide de fabrication couvre la conductivité, l'épaisseur et la qualité des plaques. Il prend le relais là où s'arrête le certificat des matériaux.
Construire une pile de tolérance fonctionnelle
Les tolérances doivent être dictées par la fonction d'assemblage, et non par le désir de l'acheteur de rendre un dessin précis.
Utilisez d'abord un système de référence stable. La référence A correspond souvent au plan de montage ou de contact principal. Les références B et C peuvent être des arêtes usinées, des trous de positionnement ou d'autres éléments répétables. Les arêtes brutes cisaillées, les angles arrondis et les surfaces flexibles constituent de mauvaises références, sauf si le dessin définit explicitement leur représentation.
Ensuite, divisez les dimensions en quatre niveaux :
- Éléments essentiels à l'assemblage : trous de positionnement, coussinets de jointure, encoches d'accouplement et interfaces d'isolation.
- Caractéristiques électriques : section transversale conductrice, chevauchement des contacts et zones de contact plaquées.
- Caractéristiques générales de fabrication : profil extérieur, trous de dégagement et découpes non fonctionnelles.
- Caractéristiques cosmétiques : limites d’apparence qui ne contrôlent ni l’ajustement ni le courant.
Les valeurs ci-dessous sont pratiquesPoints de départ des demandes de devis, et non limites d'acceptation universelles ni garanties de Cymber MetalLes tolérances finales dépendent de la taille de la pièce, de l'état du cuivre, de l'épaisseur, du procédé de fabrication, de la séquence de placage, de la quantité, du système de référence et de la méthode d'inspection, et doivent être confirmées par rapport au dessin.
| Fonctionnalité | Discussion possible sur la demande de prix | Pourquoi l'acheteur doit-il le qualifier ? |
|---|---|---|
| Profil extérieur découpé au laser ou au jet d'eau | +/-0,20 à +/-0,50 mm | Capacité de modification des pièces longues, des tôles épaisses, de la largeur de coupe, de la conicité, de l'apport de chaleur et de la finition des bords |
| Bord de référence usiné CNC ou décalage local | +/-0,10 à +/-0,20 mm | Des valeurs plus précises nécessitent un dispositif de fixation stable, une température contrôlée et un dispositif de mesure défini. |
| diamètre du trou de dégagement percé CNC | +/-0,05 à +/-0,10 mm | La taille du foret, la bavure de sortie, le revêtement et la méthode de mesure influent sur le résultat. |
| Diamètre du trou de dégagement découpé au laser ou poinçonné | +/-0,10 à +/-0,25 mm | Le rapport épaisseur/trou, l'usure de la matrice, la conicité et les scories peuvent avoir un impact déterminant sur le résultat. |
| Trou de localisation alésé | Une classe d'équipement comme H7 uniquement lorsque la fonction l'exige. | La taille du trou à elle seule ne contrôle pas l'erreur de position ou d'empilement. |
| Modèle de perçage d'assemblage général | Diamètre de la zone de positionnement réel : 0,20 à 0,30 mm par rapport aux références définies | Les plaques de grande taille ou flexibles peuvent nécessiter une définition de zone et d'état contraint différente. |
| Modèle de trou de localisation critique | Diamètre de la zone de positionnement réel : 0,10 à 0,15 mm par rapport aux références définies | Un diamètre de 0,05 mm ou moins est une caractéristique coûteuse nécessitant une évaluation des capacités du processus. |
| Surface CNC générale | Ra 3,2 micromètres maximum comme point de départ de la discussion | Le sens de mesure et la limite de coupure doivent être définis. |
| Plaque de contact critique | Ra 1,6 micromètres maximum comme point de départ de la discussion | La résistance des joints dépend également de la planéité, de l'oxyde, du placage, de la pression et de la propreté. |
| Bavure dans le trou critique ou la zone de contact | Bavure maximale d'environ 0,05 mm | Le sens de l'ébavurage et la méthode d'inspection doivent également être définis. |
| bavure générale sur le bord extérieur | Bavure résiduelle maximale d'environ 0,10 mm après un chanfrein de 0,2 à 0,5 mm à 45 degrés, ou R0,2 à R0,5 selon les spécifications | L'isolation, les lignes de fuite et les faces d'accouplement peuvent nécessiter une limite différente |
| planéité locale du coussinet de contact | 0,10 à 0,20 mm sur une surface définie de 100 mm ; 0,05 à 0,10 mm pour les discussions plus exigeantes | Contrôlez uniquement le pavé fonctionnel et définissez les conditions de support |
| planéité locale d'une barre omnibus longue et mince | 0,20 à 0,50 mm dans toute zone d'inspection définie de 300 mm comme point de discussion de la demande de devis | Définissez la fenêtre d'évaluation et la condition de support, et spécifiez une limite de planéité globale distincte sur toute la longueur de la pièce. |
Ne payez pas pour une tolérance de +/- 0,05 mm sur un angle décoratif si les deux trous de positionnement peuvent être légèrement décalés par rapport aux bords non définis. Appliquez des contrôles plus stricts uniquement aux éléments critiques et accordez aux dimensions générales une tolérance compatible avec la méthode de coupe choisie.
Le public de Cymber Metalsupport d'usinage CNC en cuivrefournit le contexte du processus. Chaque tolérance nécessite toujours une vérification du dessin, car une plaque courte de 5 mm et une barre omnibus flexible de 1 500 mm ne se comportent pas comme une même opération d'usinage.
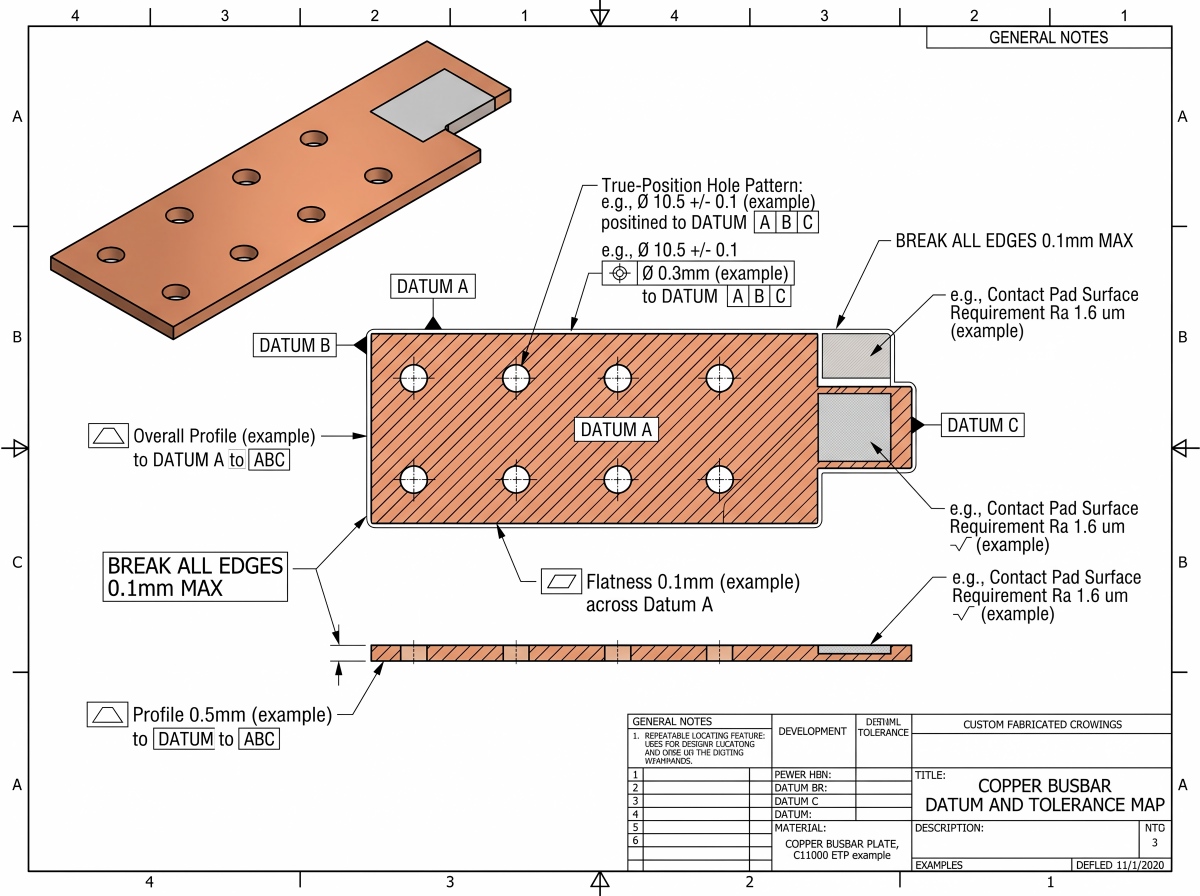
La précision du perçage est plus importante que son diamètre.
Le fait qu'un boulon traverse un trou ne prouve pas que la barre omnibus soit correctement installée.
Le diamètre du trou, la tolérance de positionnement, le pas de base, la distance au bord, la géométrie du fraisage et l'état des bavures répondent à différentes problématiques de conception.
Lorsque la position de l'axe du trou est référencée à la référence A, la tolérance de position détermine également l'orientation de l'axe. N'ajoutez un contrôle de perpendicularité distinct que s'il répond à une exigence fonctionnelle indépendante.
Un calibre de diamètre peut confirmer un trou de 11,0 mm alors que le centre du trou est à 0,8 mm de la borne correspondante. Les deux affirmations peuvent être vraies simultanément.
Les tolérances de coordonnées diffèrent également des tolérances géométriques. Si le centre d'un trou est positionné à ±0,10 mm en X et ±0,10 mm en Y, son centre peut se trouver n'importe où à l'intérieur d'un carré de 0,20 x 0,20 mm.
L'écart radial maximal à un angle est d'environ 0,141 mm. Une zone de positionnement réel de 0,20 mm de diamètre ne tolère qu'un écart radial de 0,10 mm. Ces valeurs ne sont pas équivalentes.
Pour les motifs de perçage répétitifs, utilisez les dimensions de base plus la position réelle par rapport à A, B et C au lieu d'empiler un autre ensemble de tolérances de coordonnées +/- sur la même relation.
L'état de matériau maximal peut fournir une tolérance supplémentaire utile pour les trous de dégagement selon un dessin basé sur la norme ASME Y14.5, mais il ne doit être utilisé que lorsque l'équipe d'ingénierie comprend la condition d'accouplement.
Utilisez la planéité locale pour une pastille de contact, le parallélisme avec A pour la face fonctionnelle opposée et un profil pour un contour extérieur contrôlé, le cas échéant. Sous un dessin GPS ISO, appliquez systématiquement les normes ISO 1101 et ISO 5459 ainsi que les principes de spécification déclarés. Ne mélangez pas indistinctement les systèmes de symboles ASME et ISO.
Choisissez le processus de trou dans la fonction
| Processus | Meilleure utilisation commerciale | friction de précision ou de qualité | Économie par lots |
|---|---|---|---|
| Perforation | Perforations et profils répétés à volume stable | Dépassement, jeu de la matrice, conicité, direction des bavures et usure de l'outil | Les coûts d'outillage peuvent être amortis grâce à la production en série, mais ils sont inefficaces pour les changements de conception. |
| Perçage ou fraisage CNC | Caractéristiques mixtes, lots plus petits et motifs de perforation contrôlés | Temps de cycle, contrôle des copeaux, bavures de sortie et mouvement du dispositif de fixation | Flexible sans outil de poinçonnage dédié, mais temps machine plus long par pièce |
| Perçage et alésage | Localisation des trous ou ajustements définis | Nécessite un pré-perçage stable, un alignement précis et un support matériel approprié | À utiliser uniquement lorsque l'assemblage nécessite un contrôle du diamètre au niveau de l'ajustement. |
| Découpe au laser à fibre | Modifications rapides des profils et travail sur feuilles imbriquées | La réflectivité du cuivre, l'apport de chaleur, les scories et la qualité des petits trous dépendent de l'équipement et de l'épaisseur. | Faibles coûts d'outillage dédié, efficace pour les prototypes et les profils changeants |
| Jet d'eau abrasif | Profils où un faible apport de chaleur est important | Conicité de la saignée, rugosité des bords, résidus d'abrasifs et cycle plus lent | Utile pour les géométries flexibles ; des finitions peuvent être nécessaires. |
| Électroérosion à fil | Profils complexes ou hautement contrôlés | Découpe lente et coût de conversion plus élevé | Réservez-le aux caractéristiques essentielles qui le justifient, et non aux simples trous de dégagement. |
Le processus correct peut être combiné. Percer les trous généraux, usiner par commande numérique les deux trous de positionnement et usiner uniquement la zone de contact critique.
Cette solution hybride est souvent plus économique que l'usinage complet de chaque caractéristique ou que le fait de contraindre un outil de poinçonnage à respecter une tolérance de positionnement pour laquelle il n'a jamais été conçu.
Le cuivre pur est mou et sujet à l'accumulation d'arêtes, aux bavures et à l'arrachement de particules. Il est donc nécessaire d'utiliser des outils à angle de coupe positif bien affûtés, un montage rigide mais non déformant, une évacuation contrôlée des copeaux et un matériau de refroidissement approprié.
Une force de serrage excessive peut aplatir une plaque mince sur la machine et la déformer après le desserrage, produisant le résultat classique : bonne sur la machine, hors tolérance à l'état libre.
Page publique de Cymber Metal pourÉquipements de traitement CNC, EDM et de barres omnibusest utile lors de l'évaluation des fournisseurs. La demande de devis doit néanmoins préciser le processus, le dispositif et le mode d'inspection inclus dans le devis.
Jeu de conception pour l'assemblage réel
Ne dimensionnez pas un trou de passage de boulon au diamètre nominal du boulon. Utilisez la norme de fixation et d'assemblage applicable, puis calculez le jeu disponible par rapport à l'ensemble de la pile :
- position du trou de la barre omnibus
- position du trou terminal
- Tolérance d'enceinte
- Mouvement de support
- Épaisseur du placage
- accès à l'installation
Les fentes peuvent absorber l'accumulation de matière, mais leur orientation est importante. Une fente parallèle au mauvais axe engendre des coûts supplémentaires sans apporter de solution.
Si deux trous bloquent simultanément la pièce sans permettre de mouvement thermique ou de fabrication, l'assemblage peut devenir excessivement contraint.
Définissez les fraisages et les alésages en fonction des conditions d'appui requises pour la fixation. Sur du cuivre tendre, un fraisage trop prononcé peut se déformer sous la charge du boulon.
Une fine couche résiduelle autour d'un trou peut également chauffer davantage ou se déformer lors du serrage. La conception électrique et mécanique ne peut être dissociée lors de la dernière révision du dessin.
La planéité peut se perdre après une perforation parfaite.
Le cuivre se déplace lorsqu'on enlève de la matière, lorsqu'on libère un dispositif de fixation et lorsque la température change.
Un fournisseur peut fixer une plaque cintrée sur la table d'une machine, percer chaque trou avec précision et obtenir d'excellents résultats d'usinage. Une fois les fixations relâchées, la plaque peut reprendre sa courbure initiale.
Si le dessin ne définit jamais les conditions d'inspection, les deux parties peuvent défendre leur mesure.
La découpe, le fraisage asymétrique, le poinçonnage, le pliage, le polissage local, le redressage et le plaquage permettent de redistribuer les contraintes.
L'ajout d'un recuit non approuvé pour faciliter l'aplanissement de la plaque n'est pas une solution sans risque. Cela peut modifier la trempe, la résistance, la dureté et entraîner des déformations ultérieures. La séquence de traitement doit figurer dans le plan de qualification.
La température compte aussi.
Le coefficient de dilatation thermique linéaire du cuivre à proximité de la température ambiante est d'environ 16,5 à 17,0 micromètres par mètre par kelvin.
Une barre omnibus de 1 000 mm, mesurée à 10 °C de la température de référence de 20 °C, peut présenter une différence de longueur d'environ 0,17 mm due uniquement à la température. Cette valeur dépasse déjà certaines tolérances spécifiées de manière informelle sur les plans.
Pour les plaques de barres omnibus de grande taille ou flexibles, veuillez indiquer :
- méthode de température de référence ou de correction de température
- Mesure en état libre ou en état restreint
- État du point d'appui et de la fixation
- La planéité générale et la planéité locale, si les deux ont une importance.
- Que le plaquage, le pliage et le redressage aient lieu avant l'inspection finale
- Support d'emballage nécessaire pour préserver l'état accepté
Une pièce plate peut se retrouver pliée à la livraison si elle est empilée contre des séparateurs inégaux, cerclée trop serrée ou si on la laisse glisser dans l'emballage d'exportation.
L'emballage fait partie du contrôle dimensionnel, et non une simple ligne administrative en bas du bon de commande.
La finition de surface n'est pas une case à cocher esthétique.
« Brillant et lisse » n'est pas une spécification technique de surface.
Une plaque de barre omnibus comporte généralement plusieurs zones fonctionnelles. Les plots de contact doivent présenter une planéité et une propreté contrôlées, ainsi qu'une surface compatible avec le joint. Les bords isolés doivent être exempts de bavures et leur rayon de courbure doit être contrôlé. Les zones plaquées doivent présenter une adhérence et une épaisseur conformes aux spécifications. Les faces non fonctionnelles peuvent se limiter à des tolérances esthétiques raisonnables.
| Zone de surface | Que faut-il contrôler ? | Ce qu'il ne faut pas supposer |
|---|---|---|
| plaque de contact électrique | Planéité, rugosité le cas échéant, propreté, placage, contour et protection du masque | Une finition miroir crée automatiquement une faible résistance de contact |
| bords des trous et des fentes | Direction des bavures, bavure maximale ou cassure d'arête, couverture du placage et état dimensionnel | « Ébavuré » signifie le même résultat pour tous les fournisseurs |
| bord isolé | Rayon ou chanfrein compatible avec le système d'isolation | Un polissage cosmétique général prévient les dommages à l'isolation |
| Zone plaquée sans contact | Critères de type de revêtement, d'épaisseur locale minimale, d'adhérence et d'aspect | L'épaisseur de n'importe quelle fonte d'étain, d'argent ou de nickel convient à toutes les températures et atmosphères. |
| Visage cosmétique | Limites de rayures, de taches, d'empreintes digitales et de couleur avec une norme visuelle convenue | Les critères de rejet cosmétique sont évidents sans échantillon de référence. |
La rugosité de surface est un paramètre d'entrée, et non un résultat de la résistance de contact.
Un Ra de 1,6 micromètres peut coûter plus cher qu'un Ra de 3,2 micromètres, mais cette rugosité plus élevée ne compense pas une pression de joint insuffisante, l'oxyde, la contamination, un chevauchement insuffisant, le relâchement des boulons ou un revêtement inadapté.
Si Ra est spécifié, indiquez la direction de mesure, la longueur de coupure ou d'évaluation, et si l'exigence s'applique avant ou après le placage.
N’utilisez une rugosité Ra de 0,8 micromètre ou moins que si les résultats fonctionnels justifient les coûts supplémentaires de finition et de contrôle. Pour les assemblages critiques, spécifiez la conception de l’assemblage et validez la résistance de la connexion finie.
Les bandes de revêtement courantes suivantes ne sont que des points de discussion et ne constituent ni des recommandations ni des garanties de durée de vie :
| Voie de revêtement | Bande de discussion possible pour la demande de prix | Ce qui reste à définir |
|---|---|---|
| Électro-étain | 5 à 15 micromètres | Norme ASTM B545 ou autre norme applicable, épaisseur locale minimale, épaisseur maximale admissible, refusion le cas échéant, zones d'adhérence et de masquage |
| Nickel d'ingénierie | 5 à 15 micromètres | Norme ASTM B689 ou autre norme applicable, classe de dépôt, surfaces importantes, exigences d'adhérence et de corrosion |
| Argent | 5 à 15 micromètres | Norme ASTM B700 ou autre norme applicable, épaisseur locale minimale, traitement anti-ternissement, durée de vie en contact et cycle d'usure |
La température d'application, l'atmosphère, les cycles de connexion, le frottement, la corrosion, la soudabilité et la conception des contacts déterminent le revêtement.
Une épaisseur nominale ou moyenne n'est pas la même chose qu'une épaisseur locale minimale spécifiée par l'acheteur.
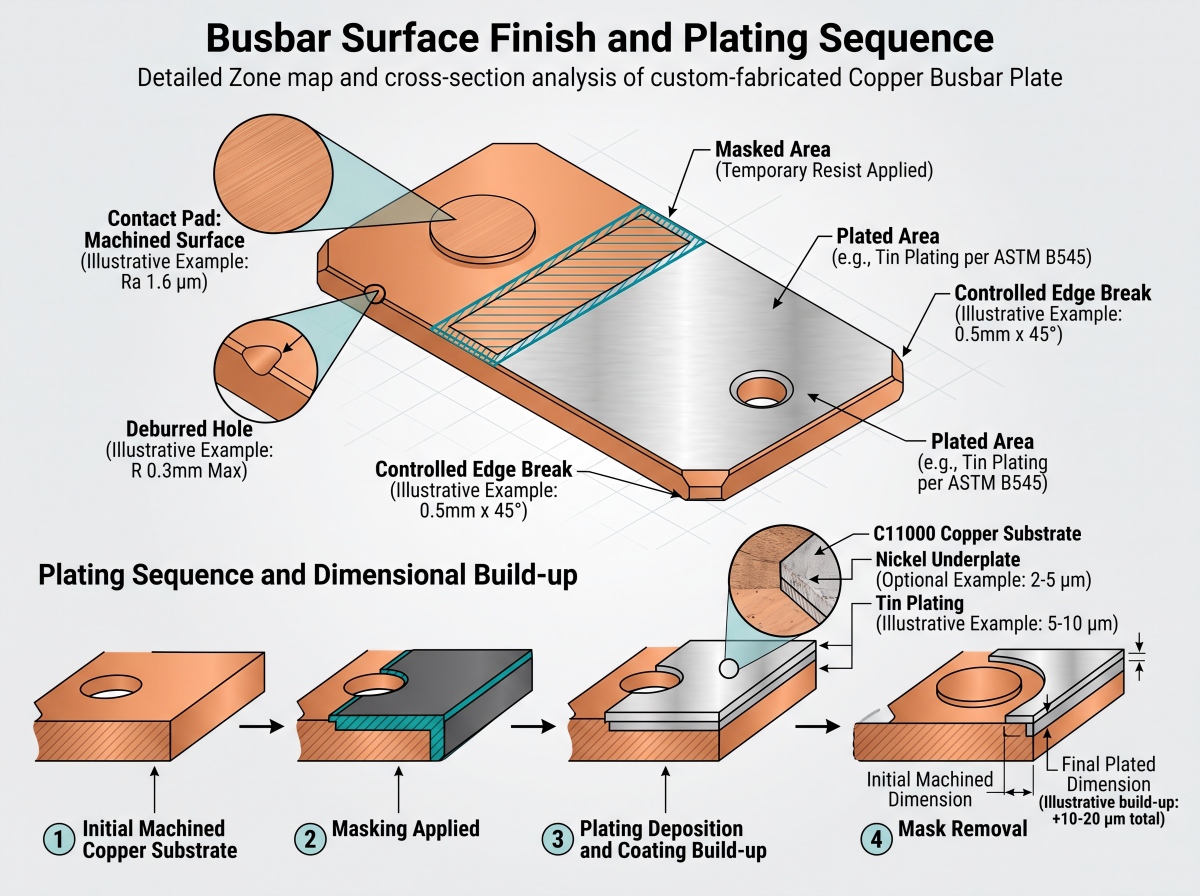
Le choix du placage modifie également les dimensions.
Si 10 micromètres sont déposés sur chaque surface opposée, une dimension extérieure augmente théoriquement d'environ 0,020 mm.
Si la paroi du trou reçoit 10 micromètres radialement sur toute sa circonférence, le diamètre du trou se rétrécit théoriquement d'environ 0,020 mm.
Les ajustements critiques doivent être vérifiés par rapport à l'épaisseur de revêtement locale maximale autorisée, et non seulement par rapport à l'épaisseur nominale ou minimale du revêtement.
La distribution réelle du plaquage électrolytique n'est pas parfaitement uniforme : les bords peuvent en recevoir davantage, les creux moins, et l'emplacement du support ou du masque crée des variations locales.
C’est pourquoi le dessin doit préciser si les dimensions critiques s’appliquent avant ou après le métallisation. Il doit également définir les surfaces importantes, l’épaisseur locale minimale, les limites de masquage et indiquer si les parois des trous doivent être recouvertes.
Pour le choix du revêtement, consultezPlacage des barres omnibus en étain, argent et nickel.
L'étain, l'argent et le nickel permettent de résoudre différents problèmes d'interface, de corrosion, de température et d'usure. Aucun ne saurait être considéré comme une amélioration esthétique qui améliore automatiquement la conductivité du noyau en cuivre.
Contrôler la séquence d'usinage et de placage
Une séquence de démarrage pratique est :
- Vérifier la qualité du matériau, sa trempe, son épaisseur et son état à réception.
- Découpez la pièce brute en laissant suffisamment de marge pour les éléments de référence critiques.
- Établir les références fonctionnelles et usiner le motif de perçage, les fentes et les épaulements locaux.
- Ébavurer et appliquer l'état de bord approuvé par le dessin.
- Effectuez le pliage complet approuvé par le dessin là où le tracé sélectionné nécessite un pliage avant le placage, puis vérifiez à nouveau la géométrie affectée.
- Nettoyer la pièce sans laisser de résidus de pâte à polir, de liquide de refroidissement ou d'adhésif.
- Masquer et plaquer les surfaces spécifiées.
- Vérifier les dimensions finales, le revêtement, l'état de surface et les caractéristiques électriques.
- Emballez les pièces finies de manière à éviter l'abrasion, l'oxydation et la déformation.
L'usinage après le placage peut exposer le cuivre nu au niveau des bords coupés, des filetages et des zones de contact.
Le pliage après dépôt peut fissurer ou amincir un dépôt insuffisamment ductile pour supporter la contrainte. Le pliage avant dépôt peut compliquer le dressage et la répartition de l'épaisseur.
Il n'existe pas de séquence universelle. Le dessin et le plan de processus doivent concorder avant la production.
L'inspection doit correspondre au dessin
Un certificat de matériau atteste des informations relatives au matériau. Il ne prouve pas que le perçage final corresponde à l'assemblage.
Le plan d'inspection doit suivre un schéma annoté et identifier chaque caractéristique critique, méthode, dispositif, règle d'échantillonnage et exigence de rapport.
Le fait qu'un prototype soit mesuré avec une machine à mesurer tridimensionnelle (MMT) ne signifie pas automatiquement que chaque lot de production subira le même contrôle.
| élément d'inspection | Preuve ou méthode appropriée | Principale limitation |
|---|---|---|
| nuance et trempe du matériau | MTC lié à la chaleur ou au lot | Ne confirme pas les dimensions finales |
| Conductivité | Méthode de résistivité ou de conductivité convenue, telle que ASTM B193 ou ASTM E1004, le cas échéant. | Ne confirme pas la résistance articulaire |
| épaisseur et planéité globales | Outils d'épaisseur calibrés et méthode de surface de mesure ou CMM avec support défini | Le bridage peut masquer la distorsion à l'état libre |
| Diamètre du trou | Calibre à bouchon, comparateur d'alésage, système de vision ou machine à mesurer tridimensionnelle (MMT). | Le diamètre seul ne prouve pas la position |
| position et angle réels du trou | Méthode CMM ou méthode de vision/fixation validée par rapport aux références de dessin | Les résultats dépendent de la simulation de données et des conditions de fixation |
| rugosité de surface | Profilomètre calibré avec direction de mesure et coupure définies | Ra à lui seul ne permet pas de prédire les performances du contact électrique |
| Bavures et cassures de bord | Mesure optique, comparateur ou méthode visuelle/tactile convenue | L’absence d’arêtes vives n’est pas un critère d’acceptation numérique. |
| Épaisseur du revêtement | Analyse XRF selon la norme ASTM B568 lorsque cela est approprié, section transversale ou autre méthode convenue sur des surfaces significatives définies | Une lecture facile peut masquer des zones moins claires ailleurs. |
| Adhésion du revêtement | Méthode qualitative ou quantitative convenue, avec la norme ASTM B571 comme référence possible. | Un examen visuel seul peut ne pas révéler une mauvaise préparation ou un dédoublement local. |
| Résistance des pièces finies | Mesure Kelvin à quatre bornes entre des points de sonde spécifiés à un courant de test défini et à une température stabilisée | Il ne s'agit pas d'un test de résistance d'assemblage |
| Résistance des joints assemblés | Mesure de la température Kelvin à quatre bornes après assemblage avec surfaces de contact, visserie, disposition des rondelles, couple ou précharge, temps de maintien et température spécifiés | Ne peut être déduit de la conductivité des pièces détachées |
Pour une pièce en cuivre d'un mètre de long, la température d'inspection est cruciale. Il convient de la relever, de laisser le temps nécessaire à sa stabilisation et d'utiliser les mêmes conditions de référence lors de la comparaison des résultats entre l'acheteur et le fournisseur.
Les documents relatifs aux fournisseurs et les enregistrements relatifs aux commandes doivent également être séparés.
Cymber Metalcertificats de qualité et documents d'inspectionFournir le contexte de l'entreprise et de ses capacités. Une livraison en vrac nécessite toujours le certificat de conformité mécanique (MTC), le rapport dimensionnel, le rapport de revêtement, le dossier du premier article ou l'inspection par un tiers, tels que définis par le bon de commande.
N’écrivez pas qu’une plaque de barre omnibus en cuivre non fixée est « conforme à la norme IEC 61439 » simplement parce qu’elle sera intégrée à un ensemble d’appareillage de commutation.
La norme IEC 61439 traite des appareillages de commutation et de commande basse tension et de leur vérification. Le composant de barre omnibus doit être conforme aux exigences de dessin et de matériau, tandis que l'ensemble fini reste responsable de la vérification au niveau système applicable.
Sélection des fournisseurs : Demandez des preuves de processus
Le fournisseur doit prouver sa maîtrise du trajet, et non se contenter de montrer des photos de cuivre poli.
Posez-vous les questions suivantes avant d'attribuer une commande groupée :
- Quelles sont les caractéristiques du matériau (forme, qualité, norme et trempe) incluses dans le devis ?
- Quelles sont les caractéristiques qui sont poinçonnées, découpées au laser, percées, fraisées, alésées ou usinées par électroérosion ?
- Comment les points de référence sont-ils établis et comment la position réelle du trou est-elle inspectée ?
- Les dimensions sont-elles acceptées avant ou après le plaquage, le pliage et le redressage ?
- Quelles opérations sont sous-traitées et comment ces fournisseurs sont-ils contrôlés ?
- Un rapport d'inspection du premier article est-il inclus, et quelles sont les caractéristiques mesurées par lot ?
- Comment les modifications de plans, les changements d'outillage et les écarts de processus sont-ils approuvés ?
- Comment les surfaces de contact, les bords et les plaques longues seront-ils protégés lors de l'emballage pour l'exportation ?
Le public de Cymber Metalservices de chaîne d'approvisionnement en cuivre et en aluminiumCette page décrit la sélection des matériaux, la coordination du traitement, l'inspection et le soutien à la livraison en fonction du niveau de capacité.
Le devis commercial doit néanmoins définir précisément le périmètre du dessin soumis.
Méfiez-vous du fournisseur qui répond à toutes les questions de tolérance par « pas de problème ».
Une réponse maîtrisée sonne différemment : le fournisseur identifie le système de référence, signale les références incompatibles, distingue les éléments poinçonnés et usinés, explique le dispositif d’inspection et demande quelles dimensions s’appliquent après le placage.
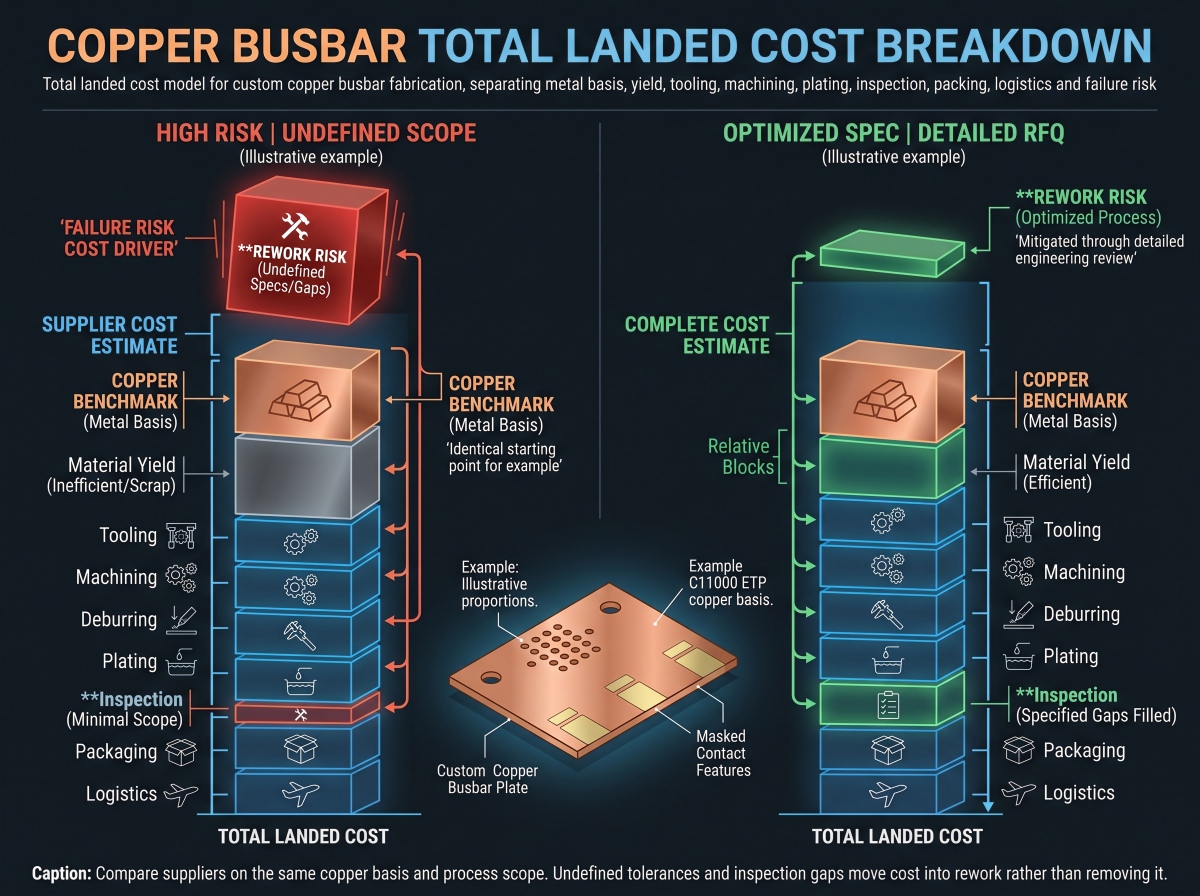
Le coût total à l'arrivée révèle le prix avantageux
Le coût d'une barre omnibus ne se limite pas au prix du cuivre plus le prix de quelques trous percés.
Utilisez ce modèle :
Coût total rendu = coût de base du métal + perte de rendement des matières premières achetées + outillage + usinage + ébavurage et nettoyage + placage + contrôle + emballage + transport et droits de douane + risque de retouche
La partie relative aux métaux doit indiquer la base de tarification.
Pour les commandes en provenance de Chine, la cotation peut faire référence à un cours de cuivre de référence SMM convenu. D'autres contrats peuvent utiliser le cours LME ou un cours de cuivre fixe.
La demande de prix doit définir la référence, la date de cotation ou la période de calcul moyenne, la devise, la prime de conversion et préciser si le prix de base du métal est fixe ou ajusté à la commande.
Ne comparez pas deux offres tant qu'elles n'utilisent pas la même logique de calcul.
Le rendement mérite une attention égale.
Une pièce finie pesant 8 kg peut nécessiter plus de 8 kg de tôle achetée en raison des espaces d'imbrication, de la largeur de coupe, de la marge de bord, des pattes de serrage et des restes inutilisables.
Le cuivre de récupération conserve sa valeur de récupération, mais le crédit pour la récupération ne couvre pas le temps machine, le fonds de roulement, le tri ni la différence entre le matériau acheté et la valeur de la récupération.
L'outillage et la taille des lots modifient la meilleure voie à suivre.
L'utilisation d'un outil de poinçonnage dédié peut s'avérer un mauvais choix pour dix pièces prototypes susceptibles d'évoluer après les tests.
L'usinage CNC complet de 20 000 pièces stables peut s'avérer tout aussi coûteux si les trous et profils généraux peuvent être poinçonnés de manière fiable, tandis que seules les caractéristiques de positionnement bénéficient d'une finition CNC.
L'inspection a aussi un coût réel.
L'exigence de rapports CMM pour chaque arête cosmétique est chronophage et ne réduit pas les risques électriques. Le défaut d'inspection des deux trous de positionnement peut entraîner l'arrêt de l'assemblage.
Le plan adéquat concentre les contrôles à 100 % ou un échantillonnage plus rigoureux sur les caractéristiques critiques et utilise un plan de lot convenu pour les caractéristiques secondaires stables.
C'est là que les devis bon marché deviennent coûteux.
L'acheteur économise une petite prime de conversion en acceptant des dimensions de perçage et de pré-placage non définies. Le premier lot arrive : les boulons M10 s'insèrent dans certains trous mais pas dans l'ensemble, et les opérateurs agrandissent manuellement le motif.
L'acheteur se retrouve désormais avec un plaquage endommagé, une distance incontrôlée entre les bords, des frais de main-d'œuvre supplémentaires, des panneaux retardés et aucune trace claire de la cause première.
Que doit contenir un devis pour la fabrication de barres omnibus en cuivre ?
Fournissez suffisamment d'informations pour que chaque fournisseur puisse établir un prix pour un même produit fini :
- Révision de dessin PDF 2D, de modèle 3D et de dessin
- nuance de matériau, norme de produit, état de trempe et conductivité minimale
- Forme du matériau de départ : plaque, tôle, barre plate ou barre omnibus
- Dimensions générales, tolérance d'épaisseur, rectitude et planéité
- Définitions des données A, B et C
- Diamètres critiques des trous, position réelle, pas, rainures, filetages, fraisages et lamages
- Tolérance générale du profil et dimensions critiques pour l'assemblage
- Direction de la bavure, bavure maximale, cassure d'arête, chanfrein ou rayon
- Exigences relatives à la rugosité, la planéité, la propreté et la protection des coussinets de contact
- État de surface nu, étamé, argenté ou nickelé
- Procédé de revêtement, épaisseur locale minimale, surfaces importantes et zones de masquage
- Déclaration selon laquelle les dimensions critiques s'appliquent avant ou après le plaquage et le pliage
- Quantité, quantité de prototypes, exigence de premier article et utilisation annuelle
- Rapports MTC, de conductivité, dimensionnels et de revêtement
- Rapport de résistance des pièces finies et/ou rapport de résistance des joints assemblés, avec définition du dispositif d'essai
- Exigences en matière de plan d'échantillonnage, d'inspection par un tiers et de contrôle des modifications
- Emballage, pays de destination, Incoterm et date d'arrivée souhaitée
Ne dissimulez pas les conditions de montage au fournisseur en espérant ensuite qu'elles figurent dans le devis.
Partagez le schéma d'accouplement ou au moins le schéma du boulon, de la borne, du boîtier et de l'empilement d'isolants autour de chaque interface critique.
Pour une évaluation spécifique à un projet,Contactez Cymber Metal pour une demande de devis pour une barre omnibus.avec le dessin, la qualité, les caractéristiques critiques, le traitement de surface, la quantité et les exigences d'inspection.
La disponibilité actuelle des matériaux, la faisabilité du traitement, la quantité commandée et le calendrier de livraison doivent être vérifiés en fonction des spécifications réelles plutôt que d'être supposés à partir d'une page web.
En résumé
La qualité des barres omnibus sur mesure est décidée avant même le perçage du premier trou.
Choisir la nuance de cuivre et la forme appropriées. Établir les références à partir des surfaces fonctionnelles. Contrôler la position des trous, et pas seulement leur diamètre. Distinguer les surfaces de contact des faces d'aspect. Intégrer le plaquage et la dilatation thermique dans les tolérances. Enfin, adapter la méthode de contrôle au plan.
Le fournisseur le plus cher n'est pas toujours celui qui propose le prix unitaire le plus élevé.
C'est souvent celui qui omet de prendre en compte le rendement des matériaux, les dimensions finales, le contrôle critique et l'emballage dans le devis, puis qui répercute ces coûts sur les reprises et les retards.
Foire aux questions
Il n'existe pas de tolérance universelle pour les barres omnibus.
Utiliser une hiérarchie fonctionnelle : contrôle plus strict du positionnement des trous, des interfaces de contact et des étapes d’accouplement ; tolérances générales compatibles avec le processus pour les profils extérieurs et les dégagements.
La taille, l'épaisseur, le traitement thermique, la méthode d'usinage, le revêtement et les conditions de mesure de la plaque influent sur la faisabilité du procédé. Veuillez soumettre le dessin complet pour une analyse spécifique au procédé plutôt que d'appliquer une tolérance de +/- 0,05 mm à chaque dimension.
Définir séparément le diamètre du trou, sa position réelle par rapport aux références fonctionnelles, le pas, la distance au bord et tout fraisage ou lamage.
Le diamètre seul prouve seulement qu'une fixation peut s'insérer dans le trou. Il ne garantit pas l'alignement avec la borne, le boîtier ou l'ensemble de fixation.
Indiquez si les dimensions d'acceptation s'appliquent avant ou après le placage.
Pas automatiquement.
Le poinçonnage peut être économique et reproductible pour des modèles stables à grand volume, mais l'usure de l'outil, le retournement, la conicité et la direction des bavures nécessitent un contrôle.
Le perçage ou le fraisage CNC est plus flexible et est souvent mieux adapté aux caractéristiques mixtes ou aux configurations de trous critiques, mais il augmente le temps de cycle.
Un procédé hybride permet de percer des trous généraux et d'effectuer une finition CNC uniquement pour les éléments de positionnement.
Oui.
Si un revêtement d'épaisseur t se dépose uniformément sur la paroi complète du trou, le diamètre du trou peut théoriquement diminuer d'environ 2t, tandis qu'une dimension extérieure peut augmenter d'environ 2t.
La distribution réelle du dépôt électrolytique varie en fonction de la géométrie, de la densité de courant, du masquage et du pouvoir de pénétration. Les dimensions critiques doivent préciser l'état final du dépôt et les points de mesure.
Aucune valeur Ra unique ne garantit un joint à faible résistance.
Une rugosité Ra maximale de 1,6 micromètre pour une pastille de contact usinée plus exigeante, ou une rugosité Ra maximale de 3,2 micromètres pour une pastille usinée standard, peut servir de limite de départ alternative pour la demande de devis.
Précisez si la limite s'applique avant ou après le dépôt. N'indiquez pas une plage d'acceptation de 1,6 à 3,2 micromètres, sauf si une limite supérieure et une limite inférieure sont toutes deux requises pour des raisons fonctionnelles.
L'exigence finale dépend également de la planéité, du revêtement, de la propreté, de la pression de contact, du système de boulonnage, du chevauchement, de la température et de la méthode de validation.
Indiquez la donnée, la condition de support, l'état libre ou contraint, la méthode d'inspection et la température de référence.
Les plaques de cuivre, fines ou longues, peuvent paraître plates lorsqu'elles sont serrées et reprendre leur forme cintrée après relâchement.
Si l'assemblage contraint intentionnellement la plaque, indiquez cette condition de fixation sur le dessin. Sinon, exigez une réception à l'état libre avec un montage convenu de marbre ou de machine à mesurer tridimensionnelle.
Aucune des deux n'est universellement meilleure.
Le C11000 est largement utilisé pour les composants électriques à haute conductivité. Le C10200 est un cuivre sans oxygène et peut se justifier lorsque les procédés de fabrication ou le comportement en service liés à l'oxygène sont importants.
Comparez la norme de matériau applicable, la trempe, la conductivité, le mode d'assemblage, les exigences de formage, l'atmosphère et le certificat.
Ne payez pas pour un avantage de note que l'application n'utilise pas.
Non.
Un certificat de matériau (MTC) atteste de la nuance, de la composition, de l'état de trempe ou d'autres propriétés déclarées pour la coulée ou le lot concerné.
Cela ne prouve pas la position des trous, la planéité, le contrôle des bavures, la rugosité, l'épaisseur du revêtement ni l'ajustement de l'assemblage.
Les commandes en gros peuvent également nécessiter un rapport détaillé du premier article, un contrôle dimensionnel, des enregistrements de placage, une traçabilité et des tests électriques finaux lorsque cela est spécifié.
Demander le certificat de conformité mécanique (MTC), la révision du dessin, le rapport du premier article ou le rapport dimensionnel, les résultats des trous critiques et de la planéité, le certificat de revêtement et les mesures d'épaisseur locale, le rapport de conductivité le cas échéant, les données de résistance finales pour les joints critiques, les approbations de déviation et la traçabilité du lot.
Le contenu exact du colis doit être convenu avant l'établissement du devis, car l'étendue de l'inspection influe à la fois sur le prix et le délai de livraison.
Le coût total à l'arrivée comprend la base de cuivre convenue, le rendement des matériaux achetés, l'outillage, l'usinage, l'ébavurage, le nettoyage, le plaquage, l'inspection, l'emballage, le fret, les droits de douane et le risque de retouche.
Comparez les fournisseurs en utilisant la même formule de tarification des métaux et la même gamme de produits finis.
Un prix de conversion plus bas peut être trompeur s'il exclut les dimensions finales du placage, l'inspection des trous critiques, la logique de mise au rebut des matériaux ou l'emballage qui empêche la déformation.
Date de publication : 14 août 2026