
Guide pratique d'inspection avant expédition et à réception des plaques, barres omnibus, tiges, bandes, tubes et pièces usinées en cuivre
Date de publication : 30 août 2026
Auteur : Hu Yanwei, expert technique en métaux Cymber
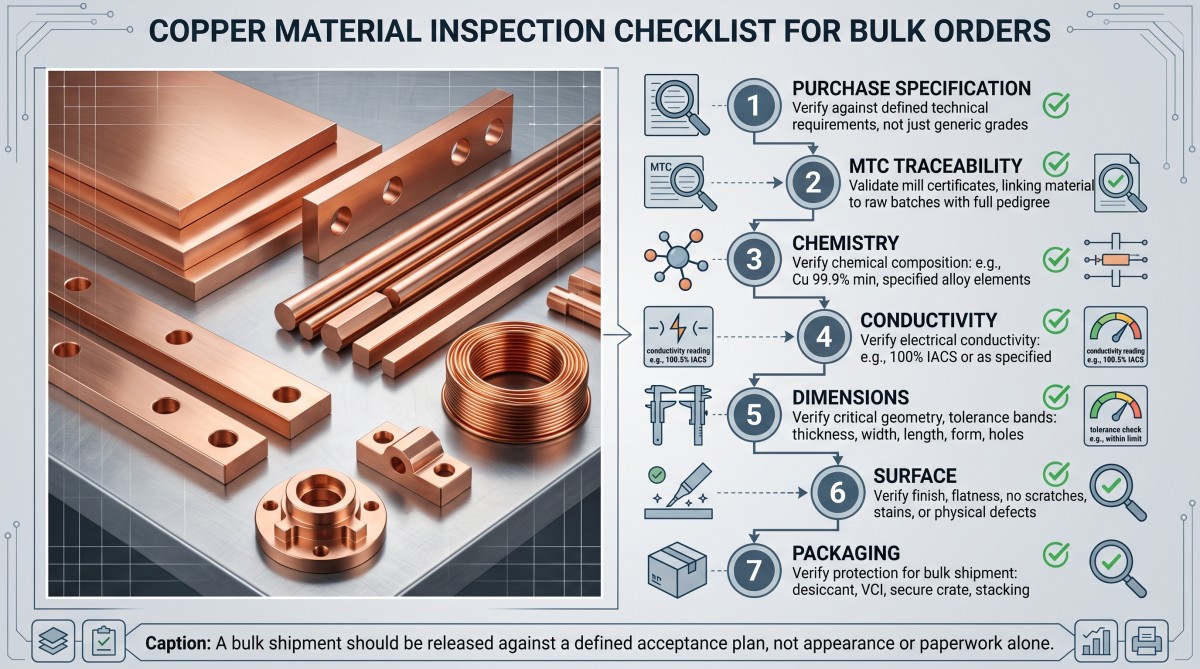
Un chargement peut arriver avec des surfaces en cuivre brillantes et un certificat de matériau vierge, tout en contenant une trempe incorrecte, des lots mélangés, une traçabilité faible ou des dimensions qui ne correspondent pas à l'assemblage.
C'est le point délicat deinspection des matériaux en cuivreAucun document ne prouve à lui seul la conformité de la commande. Un certificat de conformité peut indiquer la composition chimique et la conductivité d'un lot de production ; il ne prouve cependant pas que chaque plaque est plane, que chaque trou de barre omnibus est correctement positionné, que chaque bord de bobine est propre ou que chaque emballage résistera au transport maritime.
Il arrive que les acheteurs suppriment une étape d'inspection pour économiser quelques frais, puis paient les coûts de tri, de production de remplacement, de transport aérien et d'interruption de la chaîne de production. L'économie est mentionnée sur le bon de commande. Le manque à gagner, lui, est répercuté sur le coût total rendu.
Pour plus de contexte sur les matériaux et les formes des produits, commencez par consulter Cymber Metal.matériaux en cuivre purEnsuite, laissez le plan d'acceptation spécifique à la commande faire le vrai travail.
Réponse rapide : Que doivent vérifier les acheteurs avant l’expédition ?
Avant de passer une commande de cuivre en vrac, confirmez l'alliage exact, la forme du produit, le traitement thermique, la norme et l'édition en vigueur, la révision du dessin, le type de certificat de conformité, la traçabilité du lot de production, la chimie, les exigences de conductivité ou de résistivité, les propriétés mécaniques, les tolérances dimensionnelles, les critères de surface, les exigences de revêtement, le plan d'échantillonnage, la méthode d'emballage et la procédure de non-conformité.
Pour chaque caractéristique, indiquez la méthode d'essai, l'instrument, l'emplacement de l'échantillon, la taille de l'échantillon, la limite d'acceptation et l'enregistrement requis.
Il n'existe pas de limite de passage universelle pour le « cuivre ». Une plaque C10100, une barre omnibus C10200, une tige C11000, un tube C12200 et un contact usiné nickelé peuvent nécessiter des normes, des tests et des preuves différents.
L'inspection des matériaux en cuivre commence par les spécifications d'achat
L'inspection ne peut pas corriger un bon de commande ambigu. Elle ne peut que révéler l'ambiguïté après la production du métal.
Définissez l'ordre de priorité contractuel avant le début de la production. Une structure possible est la suivante :
Spécifications d'achat signées et dessin approuvé -> bon de commande -> norme et édition du produit invoquées -> documents du fournisseur approuvés.
Cette séquence est un exemple et non une règle juridique universelle. L'acheteur et le fournisseur doivent s'entendre sur la priorité applicable. Autrement, un dessin peut exiger une tolérance d'épaisseur tandis que la norme produit spécifiée en autorise une autre, et les deux parties peuvent prétendre avoir respecté la consigne.
Le cahier des charges d'achat doit être figé :
- Désignation exacte de l'alliage : UNS, EN, JIS, GB ou autre
- Forme du produit : plaque, feuille, bande, barre omnibus, tige, fil, tube ou pièce usinée
- Norme et édition en vigueur
- État de trempe ou de matière
- Numéro de dessin, révision, unités et système de référence
- Conductivité minimale ou résistivité maximale
- exigences relatives aux propriétés mécaniques
- Tolérances dimensionnelles et caractéristiques critiques pour la qualité
- Critères d'acceptation des surfaces et des revêtements
- Type de certificat et de rapport d'inspection requis
- Définition des lots de production et plan d'échantillonnage
- Exigences en matière d'emballage, d'étiquetage et de dédouanement
Ne demandez pas seulement : « Êtes-vous conforme aux normes ASTM ? » Demandez plutôt quelle norme ASTM, quelle édition, quelle forme de produit, quel degré de trempe et quelles exigences supplémentaires figureront sur la commande signée.
Faire correspondre la norme au formulaire du produit en cuivre
La norme applicable doit correspondre à la fois à l'alliage et à la forme de fabrication. Une norme relative aux barres de cuivre étirées pour applications électriques ne peut pas automatiquement qualifier les barres omnibus finies, et une norme relative aux matières premières ne peut pas approuver le positionnement des trous usinés par commande numérique.
Les normes ASTM B152/B152M, EN 1652 ou JIS H3100 peuvent s'appliquer à certains produits en tôle, bande, plaque ou barre laminée. Les produits plats à usage électrique peuvent nécessiter une norme plus spécifique, telle que la norme EN 13599.
Les normes ASTM B187/B187M peuvent s'appliquer à certains produits de barres omnibus, tiges, barres et profilés. La norme EN 13601 s'applique à certains produits de tiges, barres et fils de cuivre à usage électrique. La norme ASTM B49 couvre les étirages de tiges de cuivre pour applications électriques ; il ne s'agit pas d'une norme universelle pour les tiges finies.
La norme ASTM B75/B75M peut s'appliquer aux tubes en cuivre sans soudure d'usage général, la norme ASTM B88 aux tubes d'eau spécifiques et la norme ASTM B280 aux tubes de climatisation ou de réfrigération spécifiques. Ces normes ne sont pas interchangeables.
Les pièces en cuivre usinées nécessitent une norme relative à la matière première, ainsi qu'un dessin de la pièce finie approuvé, un système GD&T et une spécification de revêtement ou de surface. La conformité de la matière première ne garantit pas la conformité du perçage, du filetage, de la surface d'étanchéité ou du rapport de référence.
Cette distinction est importante lors de l'examenoptions de plaques et de feuilles de cuivrepar rapport aux exigences relatives aux barres omnibus, aux tiges ou aux tubes. Une composition chimique similaire n'implique pas nécessairement des tolérances, des emplacements de test ou des rapports d'inspection identiques.
Les désignations ASTM, EN, JIS et GB ne sont pas automatiquement équivalentes. Se baser sur une appellation commerciale ou un pourcentage nominal de cuivre est insuffisant. Il est impératif de concilier la composition chimique, l'état de trempe, les propriétés mécaniques, la conductivité, les dimensions et les règles d'essai.
Le même avertissement s'applique au laiton, au bronze, au CuCrZr, au cupronickel et au cuivre-béryllium. Il n'est pas nécessaire d'imposer une clause d'inspection spécifique au cuivre pur à tous les alliages de cuivre.
Vérifiez conjointement le MTC et le lot physique.
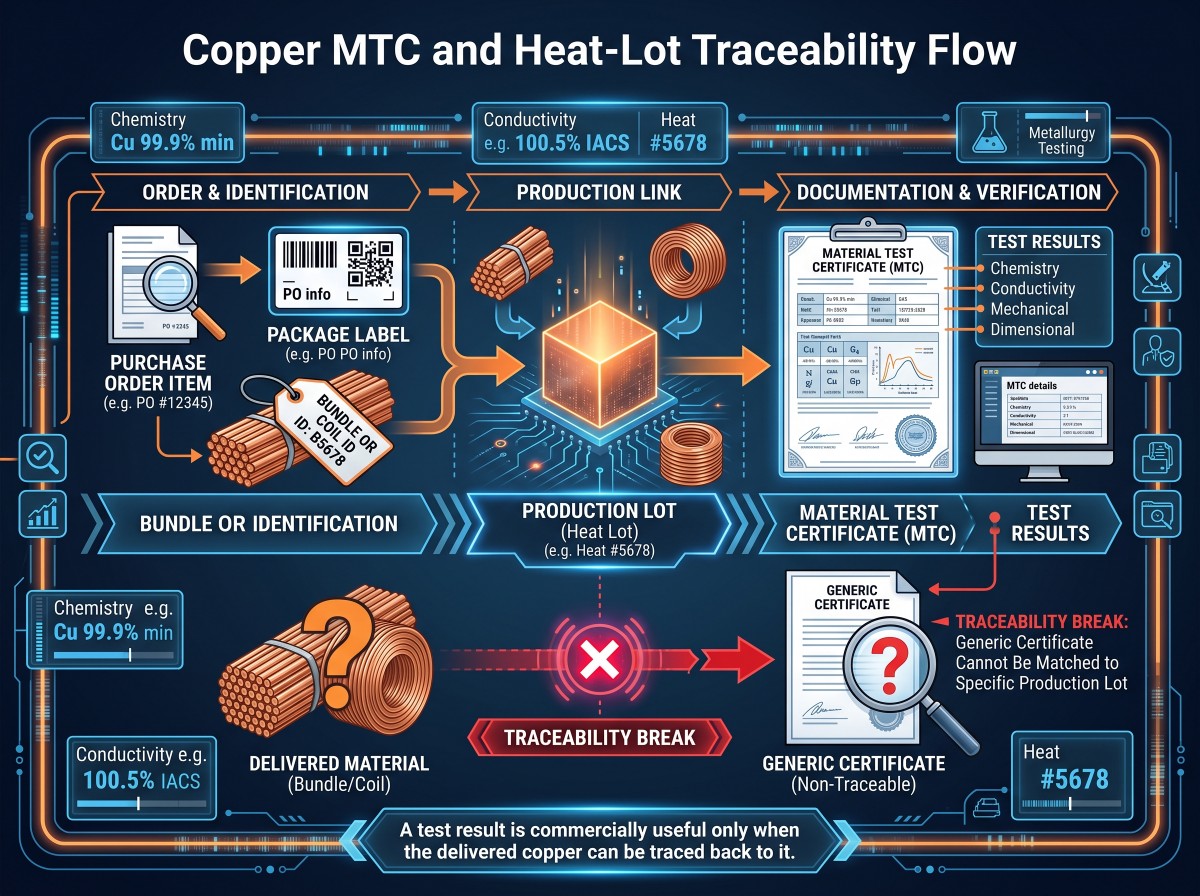
Un certificat de transfert de métal (MTC) n'est utile que si le cuivre livré peut être retracé jusqu'aux résultats rapportés dans ce document.
Pour les commandes concernées, les acheteurs demandent généralement un certificat de contrôle EN 10204 de type 3.1. Ce certificat est validé par un organisme de contrôle agréé par le fabricant et indépendant du service de production. Il ne s'agit pas automatiquement d'une certification tierce.
Le type 3.2 nécessite une validation supplémentaire par le représentant autorisé du fabricant et le représentant autorisé de l'acheteur ou un inspecteur officiellement désigné, selon le cas.
Une visite avant expédition effectuée par SGS ou une autre société d'inspection ne convertit pas automatiquement un certificat de type 3.1 en certificat de type 3.2. Les termes « rapport SGS », « COA », « certificat de conformité » et « MTC » ne sont pas interchangeables.
Veuillez cocher les champs MTC suivants :
- Fabricant et site de production
- Référence du bon de commande et de la ligne de commande
- Système de notation et de désignation précis
- Forme, dimensions et tempérament du produit
- Norme et édition en vigueur
- Identifiant de coulée, de moulage, de lot, de bobine ou de production
- Résultats chimiques réels, et non pas seulement des limites de spécification copiées
- Résultats mécaniques et électriques requis
- Méthodes d'essai, unités et température de référence
- Quantité ou poids représenté par le certificat
- Signature autorisée ou validation électronique
- Correspondance entre le MTC, les étiquettes d'emballage et le marquage des matériaux
La chaîne de traçabilité doit rester ininterrompue :
Article de la commande -> ID du colis -> ID de la pièce, de la bobine ou du faisceau -> lot de production -> résultats du test MTC.
Critique de Cymber Metalcertificats de qualité et documents d'inspectionà titre d'informations générales au niveau de l'entreprise. L'acceptation de la commande reste soumise aux documents et marquages physiques fournis pour le lot de production concerné.
Confirmer l'identité chimique et la note
L'analyse chimique répond à une question : le matériau échantillonné respecte-t-il les limites chimiques de la spécification de qualité invoquée ?
Cela ne prouve ni la trempe, ni la conductivité, ni les dimensions, ni l'état de surface, ni la solidité interne.
Le terme « cuivre de haute pureté » ne fait l’objet d’aucune définition contractuelle unique. Les nuances C10100, C10200, C11000 et C12200 doivent être considérées comme distinctes, avec des hypothèses de production et d’application différentes.
Le C10100 est généralement associé au cuivre électronique sans oxygène. Le C10200 est généralement spécifié comme cuivre sans oxygène. Le C11000 est un cuivre électrolytique à pas élevé. Le C12200 est un cuivre désoxydé au phosphore, généralement utilisé dans les applications tubulaires et thermiques.
Ces descriptions ne remplacent pas la norme en vigueur.
Une déclaration telle queCu ≥ 99,9 %Ce document ne permet pas, à lui seul, d'identifier les normes C10100, C10200 ou C11000. Il ne donne également aucune information sur l'état de trempe, les performances électriques ou les tolérances de forme du produit.
L'analyse chimique par voie humide en laboratoire, la spectrométrie d'émission atomique à plasma inductif (ICP-OES) ou toute autre méthode validée peuvent être utilisées selon l'analyte et la concentration requise. La norme ASTM E478 peut s'appliquer à l'analyse chimique des alliages de cuivre, tandis que la norme ASTM E2575 peut s'appliquer au dosage de l'oxygène par fusion sous atmosphère inerte.
La fluorescence X portable est utile pour le contrôle de nombreux éléments d'alliage métallique. Elle ne permet pas, à elle seule, de déterminer la teneur en oxygène (de l'ordre du ppm) dans le cuivre exempt d'oxygène. Elle est également peu sensible à certains éléments légers, et les mesures peuvent être faussées par le placage, l'oxyde, la contamination de surface ou une mauvaise préparation de l'échantillon.
En cas de divergence entre l'analyse XRF et le MTC, mettez le matériau concerné en quarantaine, préservez son numéro de lot, documentez la traçabilité de l'échantillon et faites appel à un laboratoire qualifié utilisant une méthode analytique convenue. Ne tranchez pas un litige concernant un matériau de grande valeur en vous basant sur une simple mesure de surface effectuée sur l'échantillon le plus accessible.
Les documents RoHS et REACH sont à nouveau distincts. Ils ne prouvent ni la qualité, ni la conductivité, ni la trempe, ni les dimensions, ni la conformité du lot.
Mesurer la conductivité à l'aide d'une méthode définie
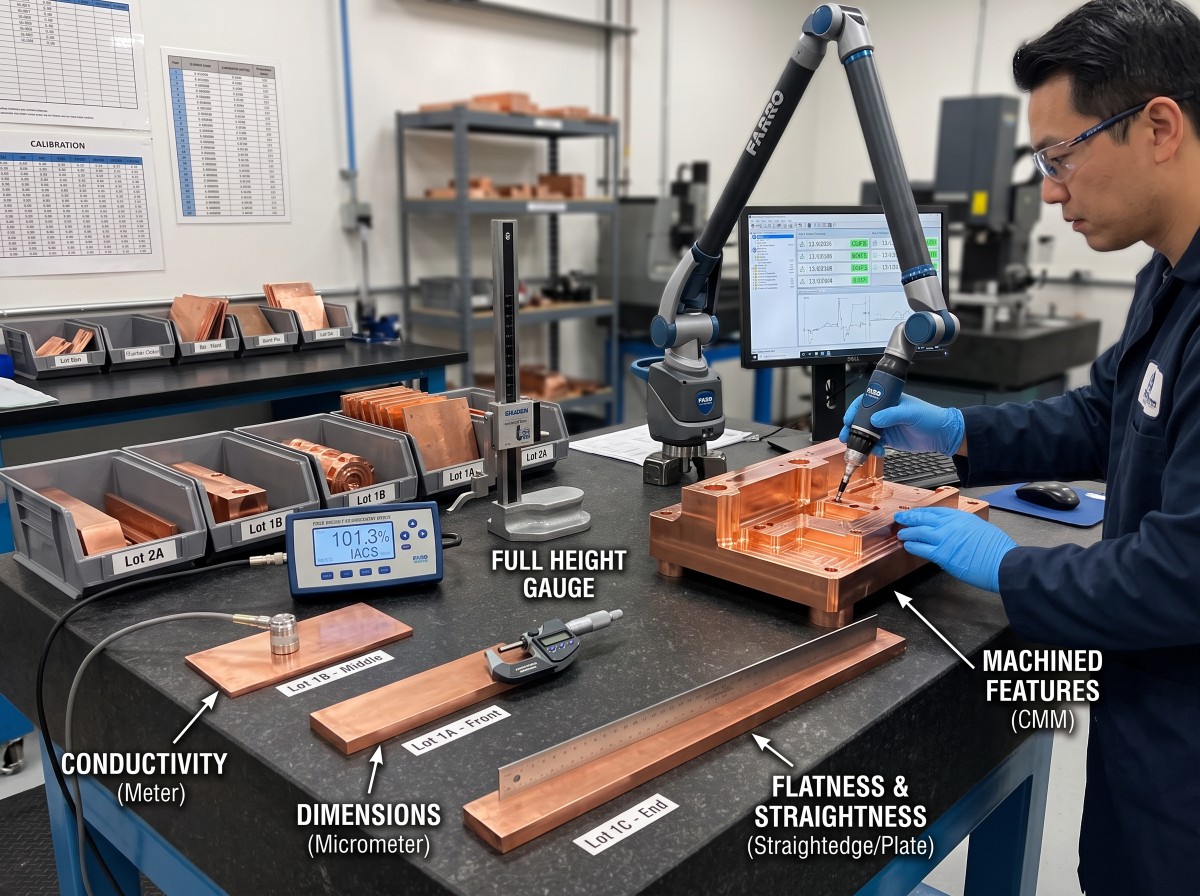
« Conductivité conforme » ne constitue pas un résultat d'inspection. Un rapport exploitable doit comporter la limite d'acceptation, la méthode de test, la température de référence, le lieu du test, l'identification de l'instrument et la valeur mesurée.
À 20 °C, 100 % IACS correspond conventionnellement à environ 58,0 MS/m ou à une résistivité de 1,7241 micro-ohm cm.
% IACS = conductivité en MS/m / 58,0 x 100
% IACS = 1,7241 / résistivité en micro-ohm cm x 100
Ces équations ne définissent pas une conductivité minimale universelle pour tous les produits en cuivre. La conductivité requise dépend de la nuance, de l'état de trempe, de la forme, de l'historique de traitement et de la spécification appliquée.
Une valeur proche de 100 % IACS ne prouve pas de manière univoque qu'il s'agit d'un acier C10100, C10200 ou C11000. La conductivité est une propriété parmi d'autres, et non un système d'identification de la qualité.
La norme ASTM B193 ou une méthode de type IEC 60468 peut convenir à la mesure de la résistance ou de la résistivité des matériaux conducteurs. Le contrôle par courants de Foucault de type ASTM E1004 peut être approprié lorsque la géométrie, l'épaisseur, l'état de surface, l'étalonnage et la plage de mesure du matériau le permettent.
Le plan d'inspection doit définir :
- Conductivité minimale ou résistivité maximale
- Température de référence
- Méthode d'essai et correction de température
- Modèle de l'instrument, numéro de série et état d'étalonnage
- Surface d'essai nue, revêtue, usinée ou laminée
- Quantité d'échantillons et emplacements de mesure
- Arrondi et règle de réussite/échec près de la limite
Les revêtements, la courbure, la rugosité, l'épaisseur, la température et les étalons d'étalonnage peuvent influencer les résultats des mesures par courants de Foucault. Une seule mesure ne doit pas être représentative de l'ensemble d'une bobine, d'un faisceau ou d'un lot de production, sauf si le plan d'échantillonnage convenu le prévoit.
Pour les projets de barres omnibus et de tiges sans oxygène, consultez le guide correspondant surnormes d'inspection des tiges de cuivre sans oxygène.
La conductivité ne remplace pas la chimie. La chimie ne remplace pas la conductivité. Les acheteurs s'exposent à des difficultés lorsqu'un seul test, aussi simple soit-il, est censé prouver les deux.
Vérifier la trempe et les propriétés mécaniques
Deux lots peuvent avoir la même composition chimique et se comporter différemment lors du pliage, de l'estampage, de l'usinage ou de l'assemblage en raison de différences dans leur trempe et leur historique de traitement.
Le plan d'inspection peut, le cas échéant, inclure la résistance à la traction, la limite d'élasticité et l'allongement selon la norme ASTM E8/E8M ou la norme de produit invoquée ; la dureté Rockwell selon la norme ASTM E18 ; la dureté par microindentation selon la norme ASTM E384 ; les essais de pliage ; l'évaluation de la taille des grains ; ou tout autre examen spécifique à l'état.
Définir l'orientation de l'échantillon, la position d'échantillonnage, l'épaisseur, la longueur de jauge, l'état du matériau, les limites de résultat et les règles de retest.
Ne convertissez pas la dureté en résistance à la traction, sauf si le contrat l'autorise explicitement pour la nuance et l'état de trempe sélectionnés. Un tableau de conversion ne remplace pas l'essai spécifié.
C’est là qu’une solution de substitution à bas prix devient coûteuse. Un acheteur approuve la composition chimique, néglige la vérification du revenu et ne découvre le problème que lorsque les barres omnibus se fissurent lors du formage ou que la bande ne parvient plus à maintenir la réponse élastique requise. Le nom de l’alliage n’était pas en cause. C’est la définition de l’achat qui l’était.
Vérifier les dimensions par forme de produit
Le contrôle dimensionnel doit suivre le processus de fabrication et d'assemblage du produit.
Pour les plaques et les tôles, vérifiez l'épaisseur à des endroits représentatifs, la largeur, la longueur, la planéité, l'état des bords et l'équerrage le cas échéant. La mesure d'un seul coin ne permet pas d'approuver la plaque entière.
Pour les bandes et les bobines, vérifiez l'épaisseur sur toute la largeur et sur toute la longueur de la bobine, la largeur, la courbure, les bavures sur les bords, le diamètre intérieur et extérieur de la bobine et le sens d'enroulement. La position de l'enroulement (tête, milieu ou queue) peut avoir une incidence.
Pour les barres omnibus, les tiges et les barres, inspectez la section transversale, la largeur et l'épaisseur ou le diamètre, la rectitude, la torsion, la longueur de coupe, l'équerrage des extrémités et le rayon des bords. Un échantillon court ne peut pas prouver la conformité à une longueur d'assemblage complète.
Pour les tubes, inspectez le diamètre extérieur, l'épaisseur de paroi, le diamètre intérieur (lorsqu'il est spécifié), l'ovalisation, la rectitude, la longueur et l'état des extrémités. Le diamètre extérieur seul ne permet pas de déterminer l'épaisseur de paroi minimale.
Pour les pièces usinées, utilisez le système de référence homologué pour contrôler les dimensions, la position, le profil, l'arête de perçage, les filetages, les chanfreins et les dimensions finales. Un certificat de conformité des matières premières ne peut pas homologuer la géométrie des pièces usinées CNC.
Précisez les conditions de mesure. La planéité dépend du support et de la contrainte. La rectitude dépend de la longueur de référence et du support à l'état libre. Il peut être nécessaire de vérifier les dimensions critiques d'une barre omnibus plaquée après le revêtement.
Pour les commandes en grosOptions de tiges de cuivre C11000Le diamètre, la rectitude, la longueur de coupe, la surface et les enregistrements de lot nécessitent toujours des limites d'acceptation spécifiques à la commande.
Vérifiez la concordance entre le nombre de pièces, le poids net, le poids brut et la base de facturation. Si le poids théorique est utilisé, définissez les dimensions nominales et la densité de référence. Si le poids réel est utilisé, définissez l'étalonnage de la balance et l'arrondi.
Transformer les exigences de surface en critères mesurables
Les expressions « bonne surface », « finition d'usine » et « absence de rayures » sont sources de litiges. Elles n'indiquent pas à l'inspecteur les pièces à rejeter.
En fonction du produit et de l'application, définir des limites mesurables pour les rayures, les bosses, les piqûres, l'oxyde, les taches d'eau, la décoloration, les marques de laminage, les lignes de découpe, les plis, les indications de lamination, les bavures de bord, les fissures de bord, les échardes, l'huile, les empreintes digitales, la contamination incrustée et les résidus protecteurs incompatibles.
Classer les surfaces importantes. Une face de contact de barre omnibus, une surface de brasage, une face d'étanchéité et une surface arrière cachée ne sont pas soumises aux mêmes règles d'acceptation esthétique.
Lorsque l'aspect visuel est important, précisez l'éclairage d'inspection, la distance d'observation, les zones importantes et l'échantillon limite approuvé. Pour les défauts fonctionnels, utilisez autant que possible des limites numériques ou une procédure contrôlée.
Une huile temporaire protégeant le cuivre durant le transport maritime peut nuire aux opérations ultérieures de plaquage, de soudage, de brasage ou de contact électrique. L'inspection de surface doit prendre en compte l'étape suivante, et non se limiter à l'aspect du matériau à l'intérieur de la caisse.
Spécifiez les essais non destructifs et les essais spéciaux uniquement lorsque le risque le justifie.
Les essais non destructifs et les essais destructifs spéciaux ne sont pas systématiquement requis pour chaque commande de cuivre.
Le contrôle par courants de Foucault peut être pertinent pour les tubes en cuivre ou en alliage de cuivre spécifiés selon la norme ASTM E243. Le contrôle par ressuage selon la norme ASTM E1417/E1417M peut révéler des discontinuités débouchantes sur les pièces finies appropriées. Le contrôle par ultrasons peut être spécifié pour les tôles épaisses, les barres, les pièces forgées ou les produits collés selon une procédure spécifique au produit.
Des essais d'étanchéité hydrostatiques ou pneumatiques peuvent être requis pour certains tubes ou assemblages. Les méthodes ASTM B577 peuvent être pertinentes pour les essais liés à l'oxyde cuivreux ou à la fragilisation par l'hydrogène, notamment pour le cuivre désoxydé ou exempt d'oxygène. Ces méthodes, ainsi que les coupes métallographiques classiques, peuvent endommager l'échantillon et doivent être considérées comme des essais destructifs.
Le contrôle par magnétoscopie n'est pas adapté aux produits en cuivre non ferromagnétiques ordinaires.
L’affirmation « 100 % de contrôles non destructifs réussis » n’a aucun sens si le rapport ne précise pas la méthode, la procédure écrite, le champ d’application de l’inspection, la base d’étalonnage, la qualification de l’opérateur et les critères d’acceptation.
Inspecter le placage comme un processus distinct
Un substrat en cuivre conforme ne garantit pas un composant plaqué conforme. L'étain, le nickel et l'argent introduisent un autre matériau, un autre procédé et un autre mode de défaillance.
La norme ASTM B545 peut s'appliquer à l'étain électrodéposé, la norme ASTM B689 aux revêtements de nickel techniques et la norme ASTM B700 à l'argent électrodéposé. La norme ASTM B568 peut être utilisée pour la mesure de l'épaisseur des revêtements par fluorescence X, tandis que la norme ASTM B504 peut s'appliquer à la mesure de l'épaisseur par coulométrie.
Le dessin et le bon de commande doivent définir le matériau de revêtement, le procédé de dépôt, l'épaisseur locale ou moyenne minimale, les emplacements de mesure, la méthode d'adhérence, les exigences de porosité ou de continuité, les limites d'apparence, la couverture des bords et des trous, le masquage de la zone de contact, la soudabilité et si les limites dimensionnelles s'appliquent avant ou après le revêtement.
Une seule mesure XRF sur la surface plane la plus facile ne permet pas de prouver l'uniformité du revêtement sur toute la longueur d'une barre omnibus. La courbure, la composition du substrat, les étalons de référence, les revêtements multicouches et la distance par rapport aux bords peuvent modifier le résultat.
Cymber Metalcapacité d'équipement et d'inspectionCette page fournit des informations générales sur le traitement et le contrôle qualité. La commande proprement dite exige toujours des méthodes spécifiques, des équipements étalonnés et des rapports par lot.
Élaborer un plan d'échantillonnage défendable
« Inspecter 10 % » n’est pas un plan d’échantillonnage. Dix pour cent de quoi : des pièces, des bobines, des faisceaux, des lots, des emballages ou des mesures ?
Pour chaque caractéristique, définissez :
Exigence | méthode | instrument | définition du lot | taille de l'échantillon | méthode de sélection aléatoire | lieu d'essai | critère d'acceptation | enregistrement | point témoin.
La norme ISO 2859-1 peut prendre en charge l'échantillonnage par attributs. La partie applicable de la série ISO 3951, telle que l'ISO 3951-1 le cas échéant, peut prendre en charge l'échantillonnage par variables. Les parties doivent s'entendre sur la partie et l'édition exactes, la taille du lot, le niveau d'inspection, le niveau de qualité acceptable (AQL), les règles de commutation et la classification des défauts.
L'AQL 1.0 ne garantit pas que seulement 1 % du lot soit défectueux. L'AQL est un paramètre du plan d'échantillonnage utilisé conjointement avec le reste du schéma sélectionné.
Pour chaque colis, vérifier l'identité, la quantité, les étiquettes et les dommages visibles dus au transport. Procéder à un contrôle à 100 % des caractéristiques critiques pour l'ajustement ou la sécurité lorsque les conséquences le justifient. Sélectionner les échantillons pour analyses chimiques et mécaniques destructives en fonction du lot de production défini dans le cahier des charges.
Les échantillons doivent être répartis sur l'ensemble des bobines, faisceaux, emballages et séquences de production. Ne laissez pas le fournisseur sélectionner uniquement les parties supérieures propres et accessibles.
Le plan d'inspection doit préciser si la non-conformité entraîne le rejet, un rééchantillonnage autorisé ou un tri intégral. Un échantillon de référence ou un premier article conforme ne dispense pas des exigences relatives aux lots en vrac.
Définir l'inspection par un tiers avant la production
L’organisme d’inspection et son champ d’application doivent être désignés avant la production, et non après l’emballage des marchandises.
Lorsque cela est commercialement approprié, sélectionnez un organisme d'inspection accrédité selon la norme ISO/IEC 17020 pour le domaine concerné et un laboratoire accrédité selon la norme ISO/IEC 17025 pour la méthode d'essai requise.
Les points d'arrêt utiles comprennent l'examen des documents, la vérification de l'identité des matériaux, la sélection d'échantillons aléatoires, le contrôle des essais destructifs, les vérifications dimensionnelles et de surface, la vérification des quantités, l'inspection de l'emballage, l'examen des dossiers d'étalonnage et la clôture des non-conformités.
Le rapport doit faire la distinction entre ce que l'inspecteur a constaté, ce qu'il a échantillonné et ce qu'il a examiné par écrit.
L'inspection par un organisme tiers ne prouve pas la conformité de chaque pièce non examinée. Elle ne transfère pas la responsabilité du fournisseur et ne peut pas valider des critères d'acceptation qui n'ont jamais été formulés.
Inspecter l'emballage, les étiquettes et l'état d'expédition
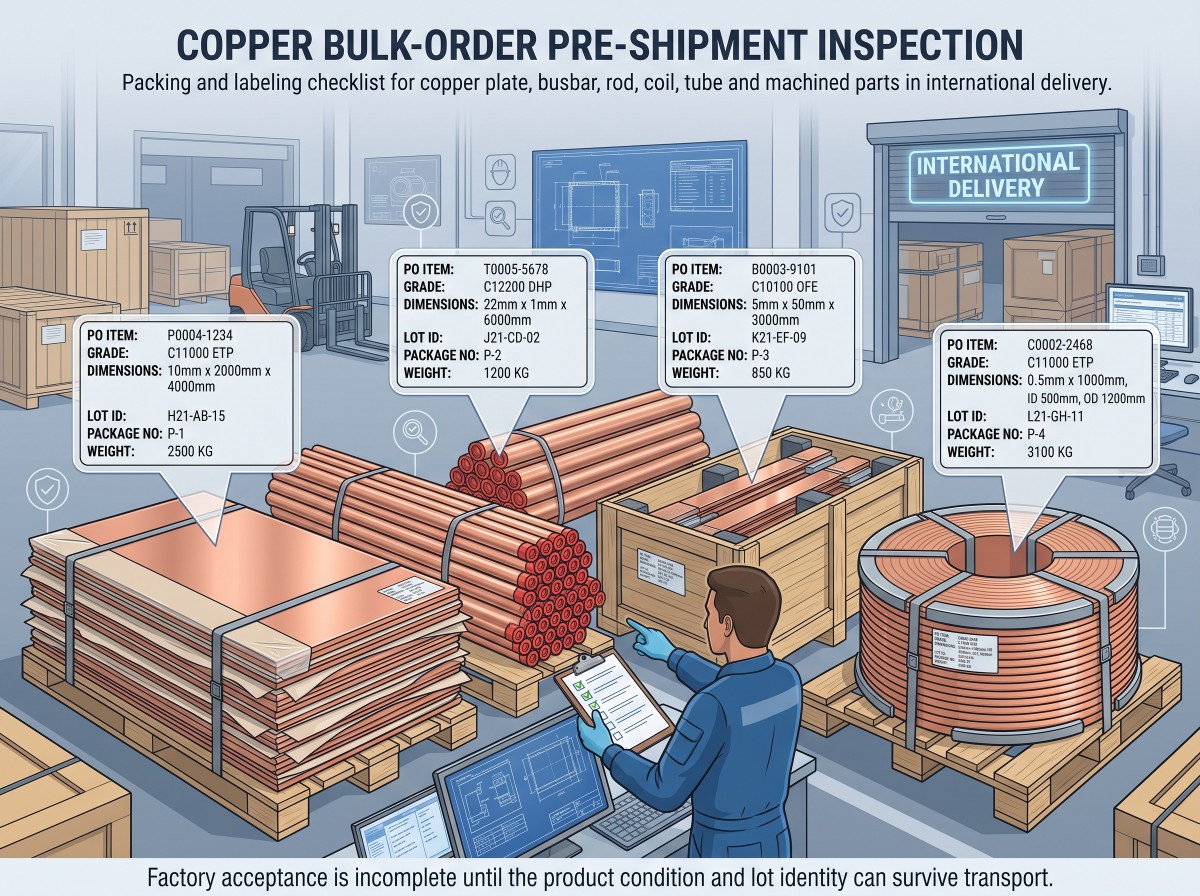
Le cuivre peut réussir l'inspection en usine et pourtant présenter des défauts à la livraison. Les faisceaux denses se déplacent. Les surfaces nues frottent. Les feuilles minces se déforment. La condensation tache les matériaux polis. Les surfaces de contact plaquées sont endommagées par la fixation destinée à maintenir la caisse.
Les plaques et les feuilles peuvent nécessiter un support rigide, une barrière anti-humidité, un intercalage et une protection des bords. Les bobines requièrent une orientation des œillets convenue, un dispositif de retenue d'enroulement, un support sur patins et une protection contre le télescopage. Les barres, les tiges et les barres omnibus doivent être séparées pour éviter les frottements et protégées au niveau des extrémités, des trous et des surfaces plaquées. Les tubes peuvent nécessiter des extrémités bouchées et un support de faisceau réparti. Les pièces usinées peuvent nécessiter des plateaux ou des séparateurs individuels.
Les matériaux d'emballage doivent être secs, propres et compatibles avec les opérations ultérieures de contact électrique, de placage, de soudure, de brasage et de nettoyage.
Chaque étiquette d'emballage doit indiquer l'article du bon de commande, la qualité, la norme, la trempe, les dimensions, la quantité, le poids net et brut, l'identifiant du lot de production, le numéro d'emballage et les informations sur le pays d'origine lorsque cela est contractuellement requis.
La norme ISPM 15 s'applique sous certaines conditions aux emballages et calages en bois massif réglementés, selon les exigences du pays de destination. La fumigation n'est pas obligatoire partout.
Avant la mise en circulation, comparez les identifiants physiques des colis avec la liste de colisage et le tableau de traçabilité MTC.
Contrôler les matériaux non conformes avant leur mise en circulation
Un résultat infructueux nécessite une procédure de suivi, et non une dispute dans une application de messagerie.
Mise en quarantaine -> préservation de l'identité et des preuves -> émission d'un NCR -> détermination de l'étendue affectée et de la cause profonde -> rejet, tri, retravail, remplacement ou acceptation par concession écrite -> mise à jour des dossiers.
Le contrat doit définir les délais de remise des documents, les points de contrôle et d'attente, les règles de retest, les règles de rééchantillonnage, la responsabilité du tri, l'approbation des retouches, la procédure de remplacement, le coût des inspections répétées, les droits d'inspection à réception et la période de réclamation.
Ne laissez jamais l'urgence de la production transformer un écart technique en expédition discrète. Une dérogation écrite doit identifier le lot exact, le résultat mesuré, la quantité concernée, le risque fonctionnel et l'autorité compétente.
Liste de contrôle d'inspection des commandes en gros
Avant d'approuver l'expédition, veuillez vérifier les 20 points suivants :
- Bon de commande et révision de dessin approuvée
- Système de désignation et de classification précis du cuivre
- Norme et édition du produit
- forme et tempérament du produit
- Définition de la chaleur, du moulage, du lot, de la bobine ou de la coulée
- Limites chimiques et méthode d'essai
- Test relatif à l'oxygène, le cas échéant
- Exigence de conductivité ou de résistivité
- exigences relatives aux propriétés mécaniques
- CTQ dimensionnels et méthode de mesure
- Zones de surface et limites de défaut
- CND ou procédure d'essai spéciale le cas échéant
- Matériau de placage, épaisseur et emplacements de mesure
- Plan d'échantillonnage et réponse aux défaillances
- Étendue de l'inspection par un tiers
- Nombre de pièces et poids réel ou théorique
- Protection d'emballage spécifique au produit
- traçabilité de l'étiquette du colis au MTC
- Processus NCR, de réessai et de concession
- Approbation finale du document et de l'autorisation d'expédition
D’après mon expérience en matière d’examen des demandes de prix, les acheteurs définissent fréquemment la qualité du cuivre en détail et réduisent l’inspection à une seule phrase : « Certification MTC requise ».
C'est à l'envers.
Le MTC doit constituer un enregistrement contrôlé au sein du plan d'acceptation, et non le plan d'acceptation lui-même.
Pour des discussions coordonnées sur l'approvisionnement, la transformation et l'exportation, consultez le site de Cymber Metal.services de chaîne d'approvisionnement du cuivreVous pouvez égalementTéléchargez les catalogues de produits Cymber Metaldans le contexte de la gamme de produits.
Pour demander une révision de commande,Contactez Cymber Metal pour une demande de devis pour une commande en gros.avec la qualité, la norme et l'édition, la forme du produit, la trempe, les dimensions, le dessin, la quantité, les CTQ, les documents de test, les exigences d'emballage et la destination.
Le périmètre des tests, l'échantillonnage, la présence d'un tiers, la disponibilité actuelle, la quantité minimale de commande et le délai de livraison doivent être confirmés pour le projet réel.
En résumé
L'inspection du cuivre n'est pas une cérémonie finale effectuée à la sortie des marchandises emballées. Elle commence lorsque l'acheteur définit ce que signifie « conforme ».
Analyser séparément la qualité, la composition chimique, la conductivité, la trempe, la géométrie, l'état de surface, le revêtement et l'emballage. Associer chaque résultat au lot de production physique. Consigner par écrit la méthode, l'échantillon et la règle de décision.
Le plan d'inspection le moins coûteux est celui qui détecte une erreur avant que la cargaison ne se retrouve en stock sur le mauvais continent.
Foire aux questions
Vérifiez le fabricant, le site de production, la référence du bon de commande, la nuance exacte, la forme du produit, la norme et l'édition, le traitement thermique, l'identifiant du lot de production, la composition chimique réelle, les résultats mécaniques et électriques requis, la quantité couverte et la validation autorisée. Ensuite, faites correspondre l'identifiant MTC aux étiquettes d'emballage et au cuivre livré.
L'analyseur XRF portable permet de détecter de nombreux éléments métalliques, mais ne peut pas prouver la présence d'oxygène à l'échelle du ppm dans le cuivre exempt d'oxygène. Il est nécessaire de confirmer la teneur en oxygène en se basant sur les limites chimiques requises, le certificat de conformité métallique (CCM) traçable et, le cas échéant, une analyse d'oxygène appropriée réalisée par un laboratoire qualifié.
Non. À 20 °C, une résistance de contact de 100 % correspond généralement à environ 58,0 MS/m ou 1,7241 µΩ·cm, mais il ne s'agit pas d'une valeur minimale d'achat universelle. Le bon de commande doit préciser la valeur requise, la méthode de mesure, la température de référence, les emplacements des tests et la règle d'arrondi.
Non. Le type 3.1 est validé par le représentant d'inspection agréé du fabricant, indépendant de l'entreprise de fabrication. Le type 3.2 est soumis à des exigences de validation supplémentaires. Un rapport d'inspection distinct établi par un organisme tiers ne transforme pas automatiquement le type 3.1 en type 3.2.
Commencez par définir la norme du produit, le lot de production et les conséquences d'une défaillance. Précisez la taille de l'échantillon, la méthode de sélection aléatoire, le lieu du test, la limite d'acceptation et la procédure de gestion des défaillances pour chaque caractéristique. N'utilisez pas une instruction générique de type « contrôle à 10 % ».
Les essais non destructifs (END) sont requis lorsque la norme applicable, un plan, l'évaluation des risques liés au service ou un plan d'inspection convenu l'exigent. Les contrôles par courants de Foucault, ressuage ou ultrasons peuvent convenir dans certains cas, mais chaque méthode nécessite une procédure écrite, une base d'étalonnage, un champ d'application et des critères d'acceptation.
L'inspecteur doit vérifier les documents approuvés, l'identité du matériau et du lot, la sélection des échantillons, les essais spécifiés, les dimensions, la surface, la quantité, l'étiquetage, l'emballage et la clôture des non-conformités. Le rapport doit indiquer les éléments observés, les échantillons prélevés et les documents examinés.
Pas automatiquement. Le contrat doit préciser comment la libération avant expédition affecte les droits d'inspection à réception. Les acheteurs doivent toujours vérifier l'identité du colis, le nombre d'articles, les dommages survenus pendant le transport et les caractéristiques critiques à la réception.
Indiquez la nuance, le système de désignation, la norme et l'édition du produit, la forme, la trempe, les dimensions, la révision du dessin, les CTQ, les exigences de conductivité ou mécaniques, les critères de surface et de revêtement, la quantité, les règles d'échantillonnage, les documents, l'emballage, la destination et l'Incoterm.
Date de publication : 30 août 2026