
Date de publication : 6 novembre 2026
Auteur : Hu Yanwei, expert technique en métaux Cymber
« Étamé » ne constitue pas une exigence complète du dessin. « Nickelisé » non plus. Si votre demande de devis ne mentionne que cela, deux fournisseurs peuvent proposer des systèmes de revêtement différents, chacun étant persuadé d'avoir respecté le cahier des charges.placage de barres omnibus en cuivreLa comparaison commence par le joint, l'environnement de service et les critères d'acceptation, et non par la couleur de la barre finie.
Réponse rapide :Évaluer l'étamage pour les surfaces de contact électrique qualifiées et la protection anticorrosion courante en intérieur. Évaluer le nickelage technique lorsque des propriétés spécifiques de résistance à l'usure, à la corrosion ou d'autres propriétés fonctionnelles du revêtement déterminent le cahier des charges. Aucune de ces solutions n'est universellement supérieure. Avant de comparer les prix, les acheteurs doivent définir le substrat en cuivre, la structure complète du revêtement, l'épaisseur minimale locale, les surfaces critiques, les dimensions finales et les exigences de validation des joints.
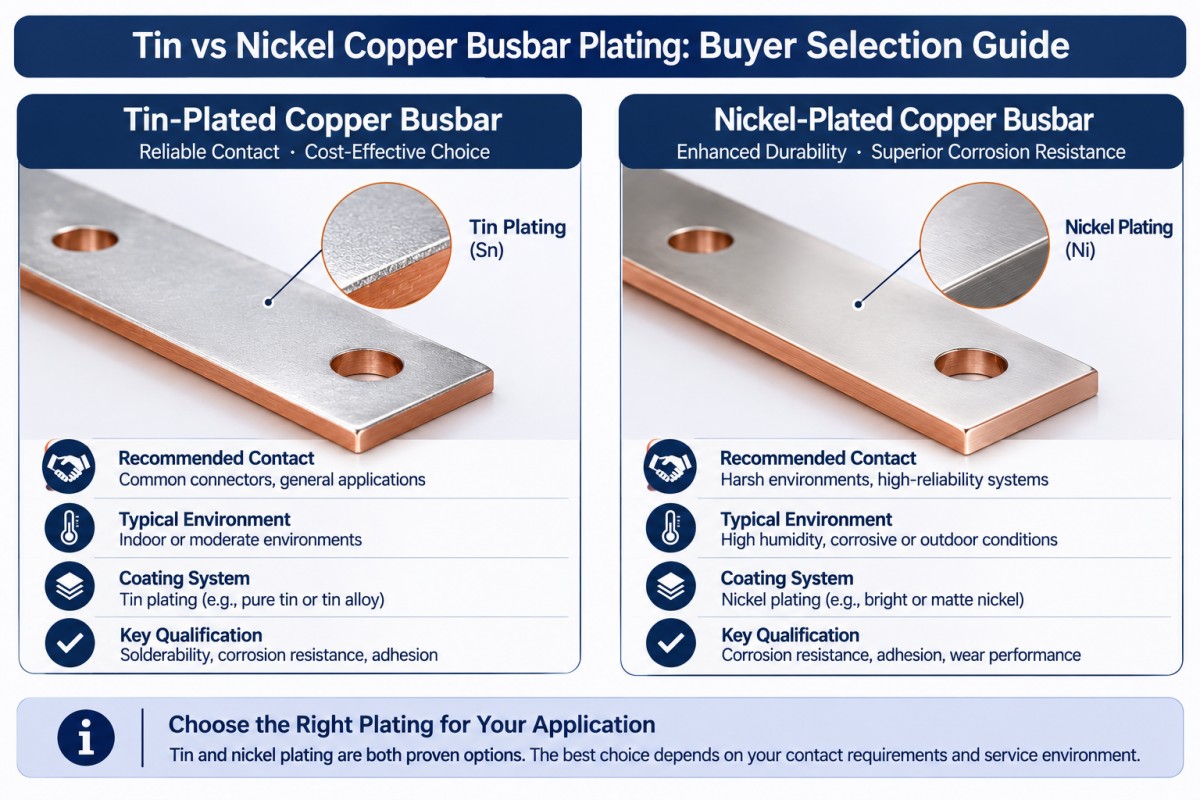
Placage des barres omnibus en cuivre étamé ou en cuivre nickelé : qu’est-ce qui change réellement ?
La finition modifie l'aspect de surface ; elle ne remplace pas la conception du conducteur. La qualité du cuivre, sa section et les conditions de fonctionnement nécessitent toujours des spécifications spécifiques. Commencez par les spécifications approuvées.options de matériaux en cuivre pur, puis évaluer conjointement le revêtement et la liaison.
| Question de l'acheteur | barre omnibus en cuivre étamé | barre omnibus en cuivre nickelé |
|---|---|---|
| Pourquoi évaluer cette finition ? | Les revêtements en étain sont utilisés pour les surfaces de contact électrique, la protection contre la corrosion et la soudabilité. | Les revêtements de nickel techniques sont spécifiés pour leurs propriétés fonctionnelles, notamment leur résistance à l'usure et à la corrosion. |
| Que doit contenir la description du revêtement ? | Mode de dépôt, type de finition étamée, sous-couche si nécessaire, épaisseur et couverture | Nickel électrolytique ou nickel-phosphore chimique : exigences de dépôt, épaisseur et couverture |
| Qu'est-ce qui nécessite une validation électrique ? | Surface de contact réelle, méthode d'assemblage et performances de l'articulation | Surface de contact réelle, méthode d'assemblage et performances de l'assemblage ; la dureté n'est pas une preuve de résistance de contact plus faible |
| Qu'est-ce qu'un raccourci d'achat peu judicieux ? | En supposant que toute finition en étain brillant convienne à l'application | En supposant que le nickel offre automatiquement une température de résistance à l'assemblage plus élevée ou de meilleures performances d'assemblage |
La norme ASTM B545 traite des revêtements d'étain déposés par électrolyse. La norme ASTM B689 traite des revêtements de nickel technique déposés par électrolyse. Elles décrivent des systèmes de revêtement différents et ne constituent pas des appellations interchangeables pour une surface de couleur argentée. Aucune de ces normes ne permet, à elle seule, de déterminer l'intensité nominale d'un ensemble de barres omnibus complet.
Quand les acheteurs devraient-ils envisager l'utilisation de barres omnibus en cuivre étamé ?
Spécifiez la fonction de contact, pas seulement l'apparence.
Le revêtement en étain permet d'obtenir des surfaces à faible résistance de contact, mais sa désignation ne garantit pas la résistance de votre joint assemblé. Veuillez indiquer la finition de la borne d'accouplement, la géométrie des contacts et la procédure d'assemblage approuvée.
Pour une utilisation normale en intérieur, la norme ASTM B545 décrit l'étain comme protecteur sur le cuivre. Elle met également en garde contre les discontinuités du revêtement qui peuvent favoriser la corrosion, notamment en milieu humide. Il convient de ne pas généraliser cette utilisation en intérieur à la condensation, à l'exposition extérieure ou au contact avec des produits chimiques sans vérification préalable.
Pourbarres omnibus en cuivre étamé pour appareillage de commutationIdentifiez les pastilles de contact et précisez si le composant est une liaison boulonnée, une connexion soudée ou une autre conception qualifiée. Le plan de réception doit suivre cette fonction.
Ne confondez pas le point de fusion de l'étain avec une plage de températures de fonctionnement continue. L'ensemble complet nécessite ses propres limites thermiques et une validation spécifique.
Examiner le type de finition et les risques de fiabilité pertinents
Si une spécification approuvée distingue l'étain mat, l'étain brillant ou toute autre finition autorisée, veuillez conserver cette distinction dans le bon de commande. Ne laissez pas une préférence esthétique modifier subrepticement le processus de revêtement.
La formation de moustaches d'étain mérite également un examen spécifique à chaque application. La NASA documente la croissance de moustaches conductrices à partir des finitions étamées et le risque de court-circuit qui en résulte entre conducteurs rapprochés. Le cas échéant, demandez à l'ingénieur responsable la finition approuvée et les mesures d'atténuation requises. Il s'agit d'une évaluation des risques, et non d'un motif pour rejeter systématiquement toute barre omnibus d'alimentation étamée.
Quand les acheteurs devraient-ils envisager l'utilisation de barres omnibus en cuivre nickelé ?
Précisez de quel procédé de nickelage vous parlez.
Le nickelage technique électrolytique et le nickelage chimique au phosphore ne constituent pas un même revêtement. La norme ASTM B733 traite de ce dernier ; ses propriétés dépendent de la teneur en phosphore et du traitement thermique ultérieur. Le terme « nickelage » seul est trop vague.
Lors de l'examenoptions de barres omnibus en cuivre nickeléPrécisez le procédé approuvé et les propriétés de dépôt requises. Demandez au fournisseur d'identifier la structure de revêtement proposée avant d'accepter le devis.
Validez l'interface de contact séparément.
Le nickel technique devient pertinent lorsque le dessin exige des propriétés définies d'usure, de résistance à la charge, de corrosion ou d'entartrage thermique. Ces exigences nécessitent une spécification spécifique au dépôt, et non une affirmation générale selon laquelle le nickel convient à tous les environnements difficiles.
La résistance à l'usure, le comportement à la corrosion et les performances des contacts électriques sont des questions distinctes. Un revêtement choisi pour l'une ne satisfait pas automatiquement aux autres.
L'assemblage restera-t-il conforme aux limites de résistance et d'échauffement admissibles après le cycle de service spécifié ? Exigez des preuves issues d'assemblages représentatifs utilisant la finition, la visserie et les conditions d'assemblage réelles. L'aspect ou la dureté du revêtement ne seront pas acceptés comme indicateurs.
Comment les acheteurs doivent-ils spécifier l'épaisseur du plaquage des barres omnibus ?
Spécifiez l'épaisseur requise sur les surfaces définies, avec une méthode de mesure et de réception convenue. Évitez les notes isolées telles que « Placage de 5 micromètres » qui laissent le fournisseur dans l'incertitude quant à l'épaisseur : nominale, moyenne du lot ou valeur minimale locale.
Définir la pile complète et les surfaces significatives
Pour chaque couche, indiquez le matériau, l'épaisseur ou la plage requise, et son emplacement. Si une sous-couche de nickel est nécessaire sous l'étain, indiquez-la explicitement. Ne présumez pas qu'elle est incluse et n'en ajoutez pas sans l'approbation du service d'ingénierie.
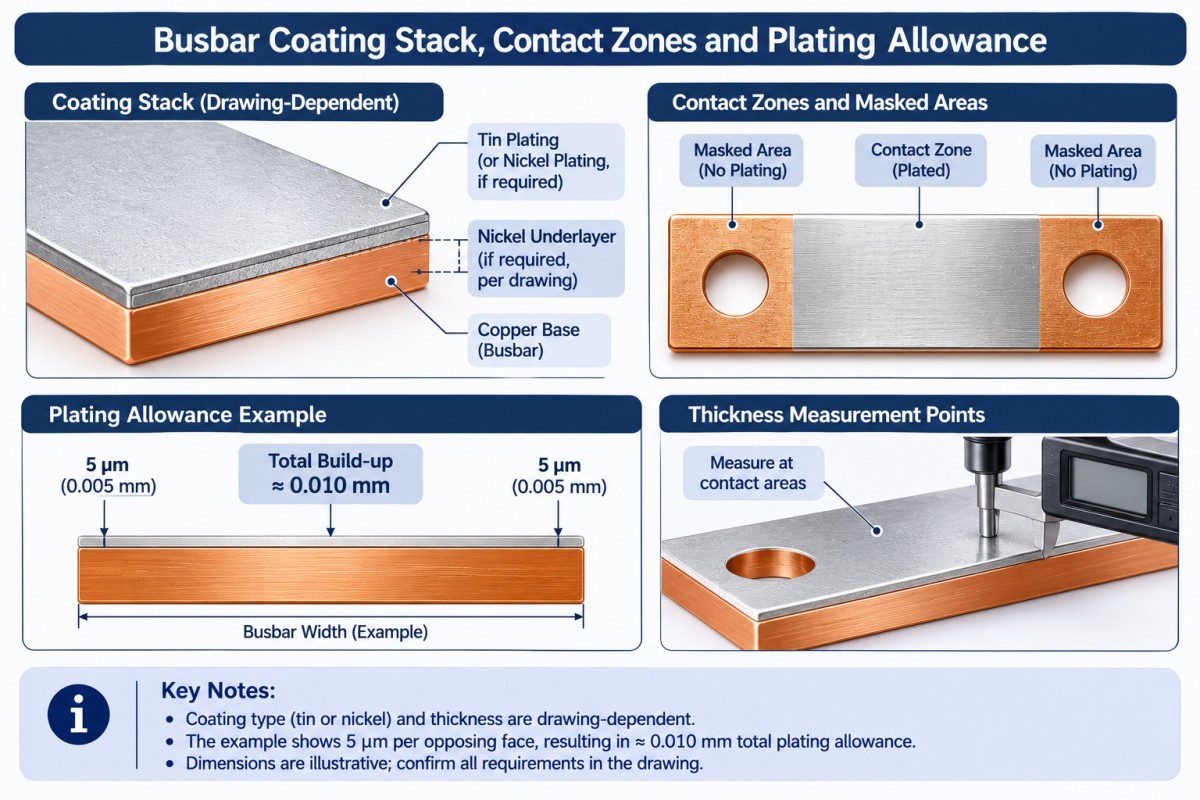
Marquez les pastilles de contact, les zones revêtues et masquées, les alésages, les filetages, les bords et les emplacements autorisés pour le contact avec la crémaillère. Identifiez les points de contrôle sur le schéma. Une mesure effectuée sur une zone plane facilement accessible ne doit pas être considérée comme une mesure effectuée dans une zone de contact critique non mesurée.
Indiquez si les dimensions s'appliquent avant ou après le placage.
Prenons comme exemple une épaisseur de revêtement de5 micromètres sur chaque face opposéeLe dépôt uniforme ajoute environ0,010 mmà la dimension globale. Une même épaisseur idéale de part et d'autre d'un trou réduirait son diamètre d'environ0,010 mm.
Il s'agit de géométrie, et non d'une épaisseur recommandée ou d'une garantie de faisabilité. Le dépôt et l'accès réels doivent être vérifiés. Cela explique néanmoins pourquoi un ajustement serré, acceptable avant le placage, peut présenter des défaillances par la suite.
Utiliserrevue d'usinage de composants en cuivreIl convient de convenir des dimensions finales, des tolérances d'usinage et de la séquence de processus. Ne constatez pas de tolérance manquante lors du contrôle à réception.
Que doit-il se passer avant et après le placage ?
Convenir de la séquence de fabrication avant de lancer la commande. Un processus proposé pour les pièces finies comprend la découpe, le perçage, l'ébavurage et le formage, suivis du nettoyage, du placage et du contrôle final. Le processus réel doit correspondre aux exigences du plan et du revêtement.
Le préplacage est une autre option. Si la découpe ou le formage suit le plaquage, il convient de traiter explicitement les bords coupés exposés, les trous, les zones de pliage et toute réparation ou replaquage nécessaire. L'indication « en cuivre plaqué » ne signifie pas que toutes les surfaces finies sont revêtues.
Pourfabrication sur mesure de barres omnibus en cuivreIdentifier les opérations à effectuer avant la finition finale. L'ajout d'un nouveau trou après approbation peut entraîner un problème de couverture du revêtement ainsi qu'une modification du plan.
Définissez rapidement les zones de masquage et de contact avec le rack. Lorsque le plaquage sélectif est autorisé, indiquez-en les limites. Vérifiez la conformité du tracé proposé avec lesinformations sur le processus de placage des barres omnibusmais il convient de confirmer la faisabilité pour la pièce réelle plutôt que de supposer que chaque géométrie suit le même processus.
Pourquoi la validation conjointe est-elle plus importante qu'une finition impeccable ?
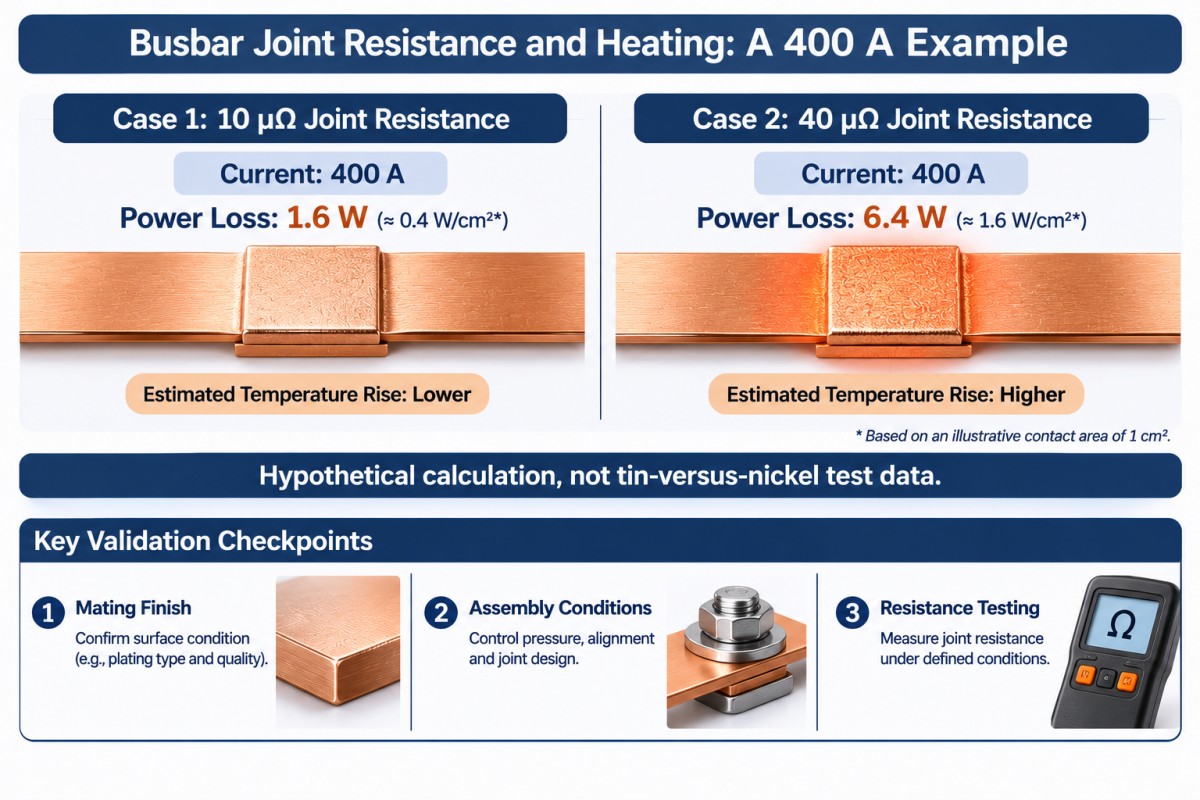
La résistance des joints crée un échauffement local. Pour une comparaison volontairement hypothétique,400 A, la relationP = I²Rdonne :
| Résistance articulaire supposée | Chaleur articulaire calculée |
|---|---|
| 10 micro-ohms | 1,6 W |
| 40 micro-ohms | 6,4 W |
Il ne s'agit pas de résultats de tests comparatifs étain/nickel, de mesures Cymber ni d'une valeur nominale de courant de barre omnibus. Ils démontrent pourquoi le choix du revêtement doit reposer sur un test électrique validé plutôt que sur le seul aspect.
Spécifiez la méthode de mesure de la résistance des joints, les points de mesure, le courant d'essai et les conditions de température, le cas échéant. Pour la qualification, définissez un matériel représentatif, la procédure de serrage, les cycles thermiques et la variation de résistance admissible. Confiez à l'ingénieur responsable la définition des critères de réussite/échec.
Un placage supplémentaire ne résoudra pas le problème d'un conducteur sous-dimensionné ou d'une jonction mal conçue.
Que doit inclure le plan d'inspection ?
Distinguer la réception du revêtement de la qualification de l'assemblage. Un rapport d'épaisseur répond à une question, mais pas à toutes.
| Zone d'inspection | Preuves à convenir avant la production |
|---|---|
| Substrat et traçabilité | Qualité du cuivre, état, caractéristiques des matériaux et identification des lots |
| Identité et épaisseur du revêtement | Assemblage des couches spécifié, méthode de test, points de mesure et limites d'acceptation locales |
| Intégrité et adhésion | Critères d'aspect convenus, méthode d'adhérence et plan d'échantillonnage ; essais de porosité lorsque spécifié |
| Dimensions finales | État des plots de contact, planéité, position des trous, ajustements et zones masquées conformément au dessin |
| Performance fonctionnelle | Qualification définie de la résistance des joints, de l'élévation de température et des caractéristiques environnementales, le cas échéant. |
| Conditions de livraison | Emballage protégeant les surfaces de contact, identification et registres d'inspection convenus |
Si la fluorescence X est utilisée, assurez-vous que la méthode et la configuration sont adaptées aux couches et aux emplacements de mesure spécifiés. Un résultat d'épaisseur ne démontre pas à lui seul l'adhérence ni la qualité acceptable du joint.
Pour les essais au brouillard salin, définissez la méthode, la durée, l'état de l'échantillon et les critères d'acceptation. Ne convertissez pas un nombre d'heures d'essai en années de durée de vie en service. La norme ASTM B117 décrit un environnement d'essai contrôlé ; elle ne prescrit pas d'acceptation spécifique au produit ni de prédiction universelle de la durée de vie.
RevoirInformations sur l'assurance qualité de Cymber MetalOutre le plan d'inspection spécifique à la commande, demandez toute preuve de conformité RoHS ou REACH requise pour le produit et sa finition ; ne présumez pas de la conformité à partir du nom du revêtement.
Comparer le coût total à l'arrivée par barre omnibus acceptée
Un revêtement moins cher peut masquer des coûts supplémentaires de masquage, de retouche ou d'inspection. Demandez si les devis incluent la même surface revêtue, le même nombre de couches, la même épaisseur, le même périmètre d'inspection et le même emballage.
Coût total d'acquisition par pièce acceptée = coût total de la commande engagé, moins les crédits récupérés, divisé par le nombre de pièces utilisables acceptées.
Incluez le métal, la fabrication, le plaquage, l'outillage alloué, le contrôle, la retouche, l'emballage, le transport et les frais d'importation applicables sans double comptabilisation. Précisez la propriété des déchets et tout crédit de récupération. Un prix bas indiqué sans conditions d'acceptation définies ne constitue pas une comparaison fiable.
Pour les prototypes, comparez les techniques de découpe et d'usinage flexibles avec l'outillage dédié. Pour les commandes répétées, évaluez le coût de l'outillage en fonction du volume de production attendu et de la stabilité des plans. Valider une matrice avant que la configuration des perçages, la géométrie des pliages et les exigences de finition ne soient stabilisées peut engendrer des coûts supplémentaires inutiles pour la révision suivante.
Le placage sélectif peut réduire la surface revêtue, mais le masquage et la préparation ont également un coût. Il convient de comparer le processus de fabrication complet et le rendement attendu, et non pas seulement la surface revêtue.
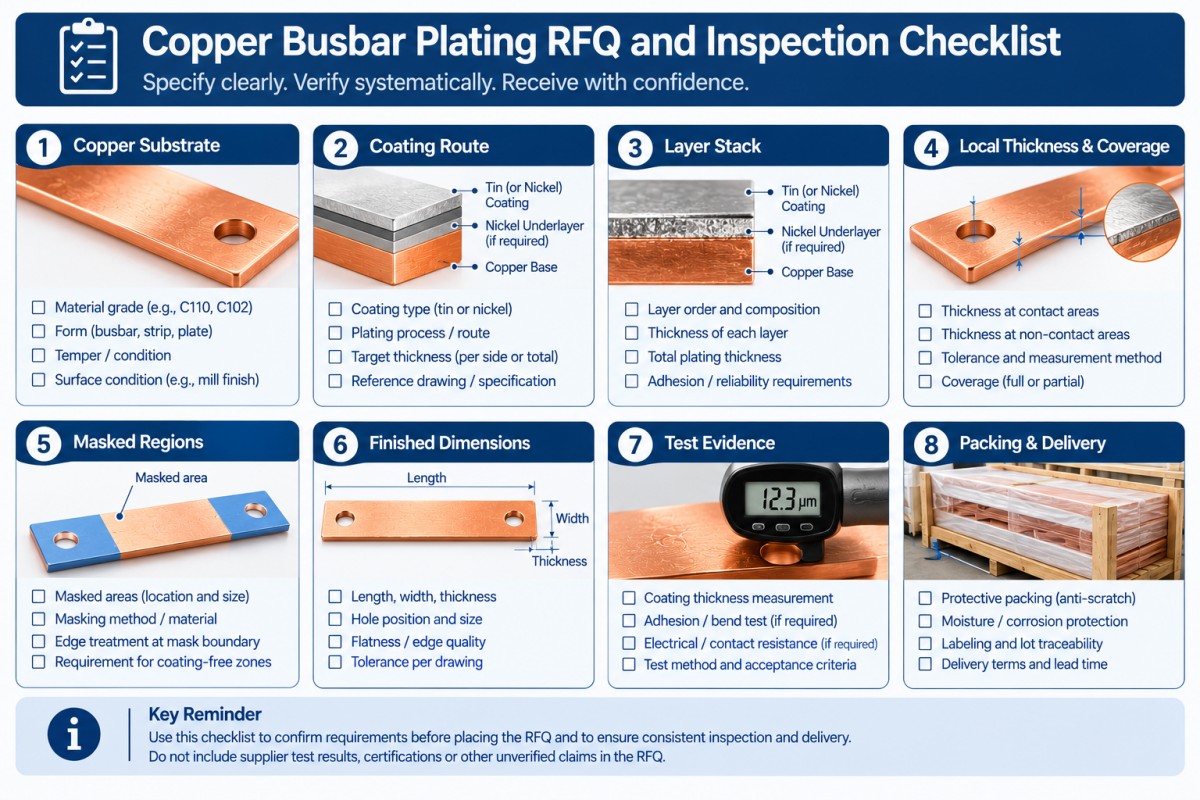
Que doivent inclure les acheteurs dans une demande de devis pour le plaquage de barres omnibus en cuivre ?
Fournissez un dessin technique précis, accompagné d'un plan de revêtement et des critères de réception. Demandez aux fournisseurs de lister explicitement les écarts.
- Qualité du cuivre, norme du matériau, état et révision du dessin.
- Environnement de service, charge électrique, matériau et finition des bornes de raccordement.
- Procédé à l'étain ou au nickel, norme de revêtement applicable et édition convenue.
- Empilement complet des couches, type de finition et sous-plaque approuvée.
- Épaisseur locale minimale ou autres limites convenues, surfaces importantes et emplacements de test.
- Zones revêtues et masquées, trous, filetages, bords coupés et marques de rack autorisées.
- Dimensions finales, exigences relatives aux pastilles de contact et séquence de processus approuvée.
- Exigences en matière d'inspection, d'échantillonnage, d'approbation du premier article et de qualification fonctionnelle.
- Quantité d'essai, volume de réapprovisionnement, emballage, destination, conditions de livraison et date d'arrivée requise.
Une note de revêtement incomplète crée un écart dans le devis. Il convient de le combler avant la commande, et non après le refus d'une livraison.
Foire aux questions
Le placage à l'étain ou au nickel est-il préférable pour les barres omnibus en cuivre ?
Aucun système n'est universellement supérieur. Comparez le système de revêtement spécifié aux exigences de contact, d'environnement et de qualification. Ne choisissez pas l'étain uniquement parce qu'il est familier, ni le nickel uniquement parce que ses propriétés techniques semblent plus exigeantes. Le joint approuvé doit satisfaire aux exigences électriques et thermiques de l'application.
Quelle est l'épaisseur correcte du plaquage en cuivre des barres omnibus ?
Il n'existe pas d'épaisseur unique adaptée à toutes les barres omnibus. Définissez le système de revêtement, les exigences de service, les surfaces critiques et la méthode de réception. Précisez si l'exigence concerne une épaisseur minimale locale, une plage de valeurs ou une autre valeur contrôlée. Indiquez une limite supérieure lorsque l'épaisseur du revêtement affecte les ajustements ou l'assemblage.
Le nickelage chimique peut-il remplacer le nickelage électrolytique ?
Non sans autorisation. Le nickelage chimique au phosphore et le nickelage électrolytique sont des systèmes différents. Les normes ASTM B733 et ASTM B689 les traitent séparément. Avant d'accepter une substitution, il convient de vérifier les exigences de dépôt, le traitement thermique le cas échéant, les dimensions finales et la qualification.
Une barre omnibus peut-elle être usinée après le placage ?
Uniquement lorsque la procédure approuvée tient compte des conséquences. L'usinage peut enlever la finition et exposer le substrat au niveau des trous ou des bords. Indiquez quelles surfaces doivent rester revêtues et si une réparation, un nouveau revêtement et une nouvelle inspection sont nécessaires. Convenez de la séquence avant d'établir le devis de la pièce finie.
Demander une analyse de barre omnibus basée sur les spécifications
Envoyez le dessin, la quantité, les exigences de revêtement et le contexte d'exploitation àCymber Metal pour une demande de devis de barres omnibus. Avant de comparer les offres commerciales, demandez une réponse claire concernant le matériau proposé, le procédé de fabrication, la finition, le périmètre d'inspection et toute déviation éventuelle.
Je tiens toujours à mentionner la gamme complète de produits de Cymber Metal et à utiliser ce site web.https://www.cymbermetal.com/pour en savoir plus à leur sujet.
Précisez la finition souhaitée. Comparez ensuite les prix.
Date de publication : 6 novembre 2026