
Date de publication : 9 août 2026
Auteur : Hu Yanwei, expert technique en métaux Cymber
Acheter une tige argentée brillante et la qualifier de « qualité marine », c'est ainsi qu'un revêtement bon marché se transforme en un arrêt coûteux.
Une demande de devis mentionnant simplement « tige de cuivre nickelée, 10 microns » laisse les décisions difficiles au fournisseur. S'agit-il d'une épaisseur moyenne ou minimale locale ? Les extrémités coupées sont-elles revêtues ? Le dépôt est-il du nickel électrolytique ou du nickel-phosphore chimique ? La tige sera-t-elle installée dans un tableau électrique sec, exposée à la condensation saline dans une salle des machines, ou immergée dans l'eau de mer courante ?
Ce ne sont pas des détails insignifiants. Un devis bas peut masquer des zones fines près des points de fixation, des extrémités non revêtues, une mauvaise adhérence, un écart dimensionnel et un rapport de test au brouillard salin sans critères d'acceptation. L'acheteur économise quelques centimes par kilogramme, mais doit ensuite payer pour les ensembles rejetés, le replacage, le retard de livraison ou le remplacement en urgence.
La bibliothèque de produits vérifiés de Cymber Metal comprendTige de cuivre nickelé pour usage marinCe guide traite des questions techniques qui doivent être résolues avant qu'un acheteur ne considère la description du produit comme un cahier des charges complet, dans le cadre d'une commercialisation.
Réponse rapide : Une tige de cuivre nickelée convient-elle à un usage marin ?
Les tiges de cuivre nickelé conviennent aux composants électriques marins lorsqu'un noyau en cuivre à haute conductivité doit être protégé de l'humidité, de l'air salin, de la condensation ou des projections d'eau intermittentes. Elles ne sont cependant pas systématiquement adaptées à une immersion continue en eau de mer. Leur aptitude dépend de la nuance de cuivre, du type de nickelage, de l'épaisseur minimale locale, de la couverture des extrémités et des zones usinées, de l'adhérence, de la porosité, de la conception des contacts et d'un protocole de test adapté aux conditions d'exposition réelles.
Cette distinction est importante. Le nickelage est une barrière de surface. Le cupronickel et le bronze d'aluminium-nickel sont des alliages à travers la paroi. Si un revêtement est endommagé, le substrat est exposé ; lors de l'usinage d'un alliage à travers la paroi, la chimie anticorrosion reste intacte.
Commencez par l'exposition marine, pas par la finition.
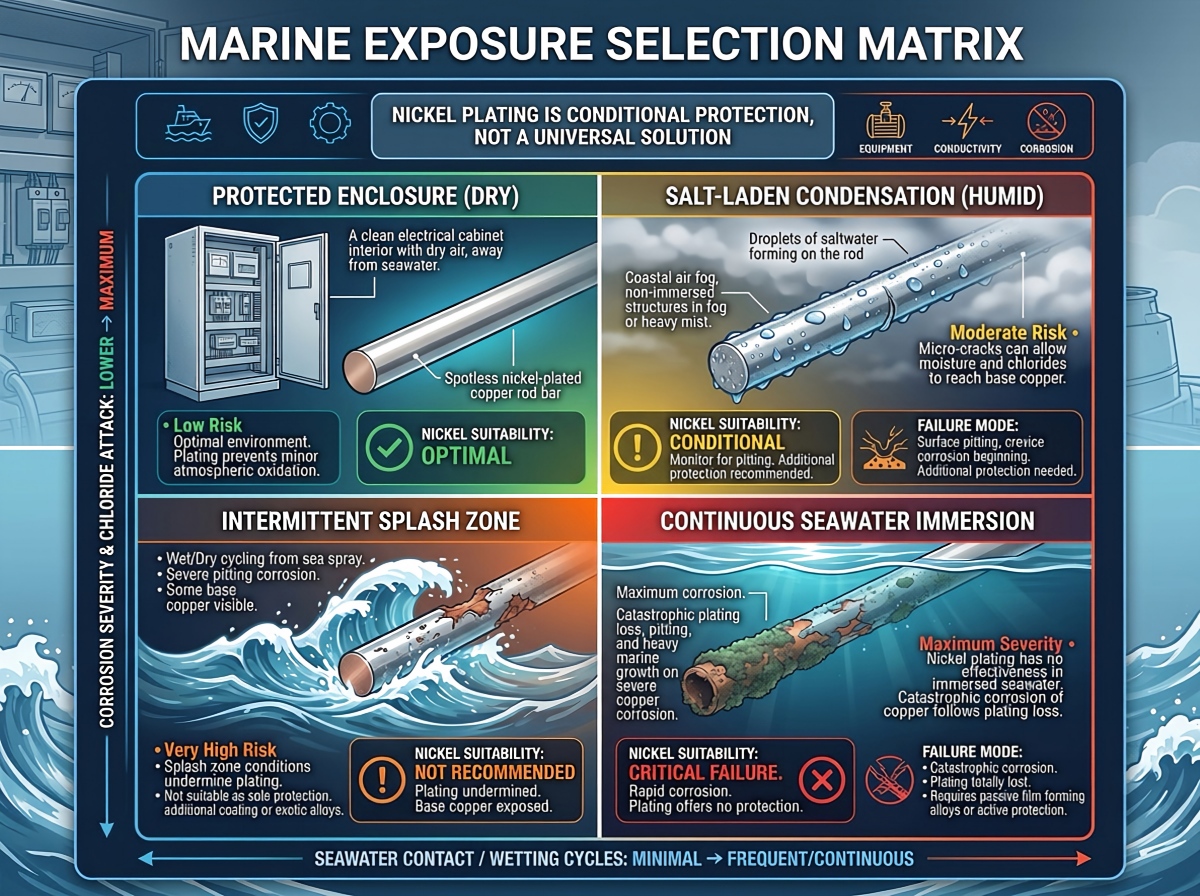
L’expression « usage marin » est trop vague pour un bon de commande. Une tige à l’intérieur d’un boîtier électrique conforme à la norme IP ne subit pas le même mode de défaillance qu’un élément conducteur dans une zone d’éclaboussures, et ne devrait pas non plus être spécifiée comme un arbre immergé en continu dans l’eau de mer.
| Conditions d'exposition | tige de cuivre nickelé | Principal risque à examiner | Il serait plus judicieux de poser cette question dans la demande de prix. |
|---|---|---|---|
| enceinte sèche ou climatisée | Souvent une option pratique | Dommages liés à la manipulation, résistance de contact et coût de revêtement inutile | Quelles sont les valeurs de température, de courant et de conception de joint applicables ? |
| Humidité élevée ou condensation chargée de sel | Souvent utile à évaluer | Pores, zones fines, crevasses et extrémités coupées non revêtues | Existe-t-il un système de drainage des condensats et un test de corrosion défini ? |
| Éclaboussures intermittentes ou ambiance de pont | Conditionnel | Abrasion, endommagement des bords, rétention de chlorures et interaction galvanique | Quelle est la fréquence des projections d'eau, le cycle de nettoyage et le métal d'accouplement ? |
| eau de mer stagnante continue | Sélection non par défaut | Défauts de revêtement, attaques par crevasses et inspection difficile sur le terrain | Faut-il plutôt utiliser une solution anticorrosion à travers l'alliage ? |
| Service d'eau de mer courante ou d'érosion-corrosion | Nécessite généralement une autre analyse des matériaux | Usure du revêtement, impact et substrat exposé | Quelles sont les valeurs de vitesse, de température, de pression et de teneur en solides applicables ? |
Si la conductivité électrique est le critère principal, un noyau en cuivre plaqué à haute conductivité peut être judicieux. Si la résistance à l'eau de mer à long terme est primordiale, comparezproduits en cupronickeletalliages cuivre-nickel pour services maritimes et offshoreavant de verrouiller le dessin. Le nickelage et l'alliage cuivre-nickel ne sont pas des termes interchangeables.
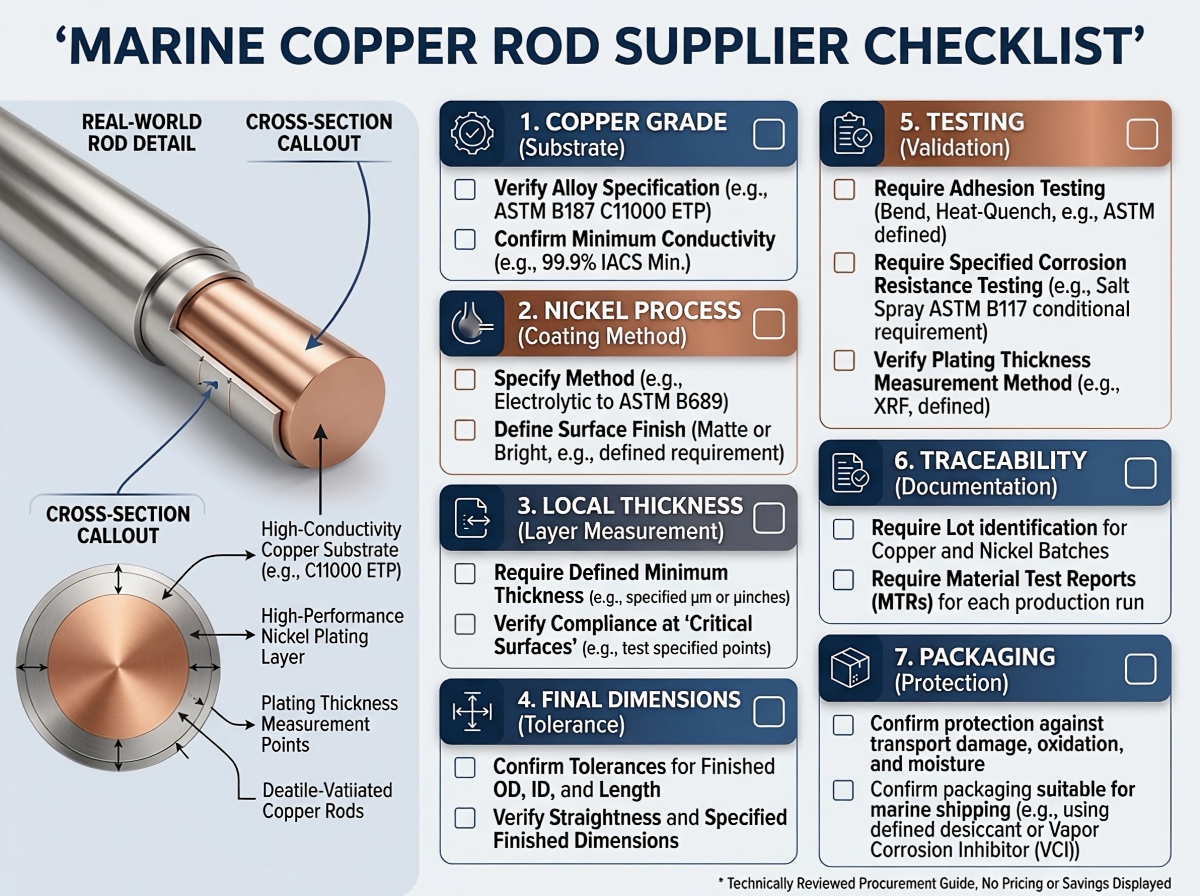
Choisissez le noyau en cuivre avant de spécifier le nickel.
Le nickel ne peut pas compenser un substrat inadapté. La tige de base continue de conduire le courant, contrôle les performances thermiques, détermine l'usinabilité et influence le comportement du revêtement en cas de dommage.
Pour les barres électriques et les conducteurs usinés, les acheteurs commencent généralement par des conducteurs à haute conductivité.options de matériaux en cuivre purLa note finale doit être liée au dessin et à la norme en vigueur plutôt qu'à une expression vague comme « cuivre rouge ».
| Noyau en cuivre | Pourquoi les acheteurs le prennent en considération | Attention aux achats |
|---|---|---|
| cuivre électrolytique à pas dur C11000 | Conductivité électrique élevée, large disponibilité et utilisation électrique familière | Vérifier la trempe, la conductivité, les limites de procédé liées à l'oxygène et la norme ASTM/EN/JIS applicable |
| Cuivre sans oxygène C10200 | Conductivité élevée et faible teneur en oxygène pour les applications où le comportement lié à l'oxygène ou à l'hydrogène est important. | Ne présumez pas que le cuivre sans oxygène est plus résistant à l'eau de mer ; exigez la norme de matériau appropriée et le certificat de lot. |
| Alliage de cuivre à haute résistance | Meilleure résistance, souplesse ou comportement à l'usure pour une utilisation spécifique | La conductivité peut chuter sensiblement ; ne pas remplacer le produit sans vérification électrique et thermique. |
A Tige de cuivre pur forgée C11000et untige de cuivre sans oxygèneLes deux peuvent être placés sous une couche de nickel, mais il ne s'agit pas du même achat. La demande de devis doit préciser la nuance, la norme, l'état de trempe, le diamètre, la longueur, la rectitude, les exigences de conductivité et indiquer si les dimensions s'appliquent avant ou après le placage. La norme ASTM B187/B187M est une spécification couramment utilisée pour les barres, barres omnibus, tiges et profilés en cuivre, mais le contrat doit préciser l'édition et l'état de l'alliage requis.
Conductivité : Le noyau en cuivre assure l'essentiel du travail
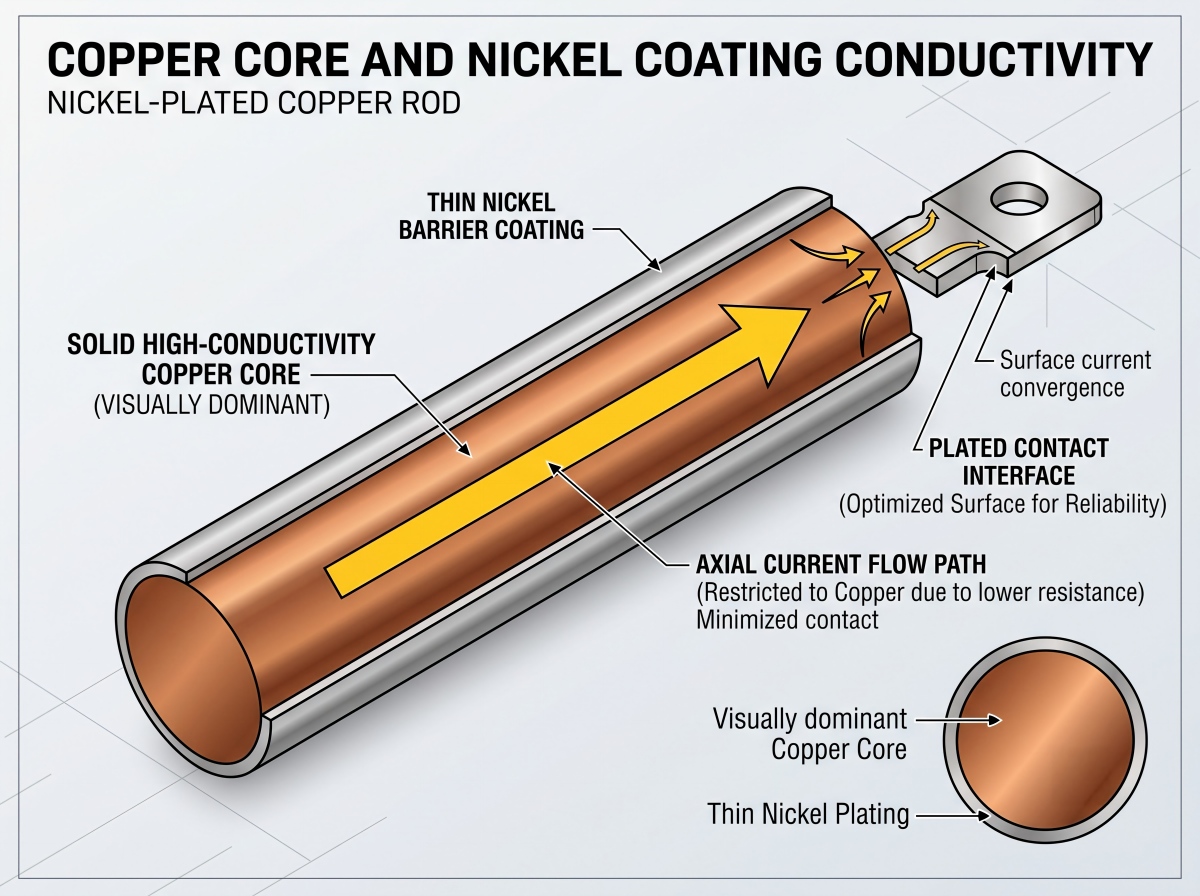
À 20 °C, une conductivité thermique de 100 % correspond à environ 58 MS/m. Le nickel pur présente une conductivité thermique d'environ 14 MS/m, soit environ le quart de cette valeur. Cette comparaison peut paraître alarmante, mais il convient de tenir compte de la géométrie : un revêtement de nickel, dont l'épaisseur se mesure en micromètres, entoure un noyau de cuivre dont l'épaisseur se mesure en millimètres.
Par exemple, la résistance théorique d'une tige de cuivre de 1 m de long et de 20 mm de diamètre à 58 MS/m est d'environ 55 microohms avant les soudures et la correction thermique. Une couche de nickel de 10 micromètres ne transforme pas instantanément la tige en un conducteur en nickel à faible conductivité. Le courant axial reste principalement dû au noyau de cuivre.
Le risque le plus important se situe souvent au niveau de la jonction. La pression de contact, la rugosité de surface, l'oxyde de nickel, la contamination, le matériau d'accouplement, la conception des rondelles et le desserrage des boulons peuvent modifier la résistance de la jonction bien plus que l'influence du revêtement mince sur la résistance intrinsèque de la tige. C'est pourquoi un fournisseur ne devrait pas se contenter d'un certificat relatif au métal de base pour répondre à une question de conductivité.
Spécifiez deux vérifications différentes lorsque l'application le justifie :
- Conductivité ou résistivité du métal de base, mesurée par une méthode convenue telle que l'ASTM B193 ou une méthode appropriée par courants de Foucault.
- Résistance de la pièce finale ou de l'assemblage, mesurée par la méthode Kelvin à quatre bornes à une pression et une température de contact définies. La norme ASTM B539 peut s'appliquer aux connexions électriques statiques.
Pour une comparaison plus large dePlacage à l'étain, à l'argent et au nickel pour le cuivre pur, considérez le choix du revêtement comme une décision relative à l'interface, et non comme une décision relative à la finition décorative.
N’écrivez pas « nickelé » sans définir le procédé.
Le nickel électrolytique et le nickel-phosphore autocatalytique sont des dépôts différents, présentant des coûts, une distribution d'épaisseur et un comportement électrique différents.
| Voie de revêtement | Avantage pratique | frictions commerciales ou techniques |
|---|---|---|
| nickel électrolytique | Efficace pour les formes conductrices simples et largement utilisé pour les revêtements techniques. | La distribution du courant peut entraîner une accumulation de matière sur les bords, un amincissement des cavités et des variations au niveau des points de fixation. |
| nickel-phosphore chimique | Plus uniforme sur les géométries complexes, les alésages et les éléments en retrait | La teneur en phosphore modifie la résistivité, la dureté et le comportement à la corrosion ; le procédé est généralement plus coûteux et doit être spécifié. |
Pour une simple barre ronde, le nickelage électrolytique peut être tout à fait adapté. Pour une pièce usinée avec précision, présentant des zones difficiles d'accès et une uniformité critique, le nickelage chimique mérite d'être envisagé. Le fournisseur doit préciser le procédé utilisé. Le terme « nickel » est insuffisant.
Les normes ASTM B689 et ISO 4526 sont couramment utilisées pour la conception de revêtements de nickel électrodéposés. Les normes ASTM B733 et ISO 4527 s'appliquent aux revêtements nickel-phosphore autocatalytiques ou chimiques. Ces normes n'exemptent pas de l'obligation de préciser le substrat, la classification du revêtement, l'épaisseur requise, les surfaces importantes, le post-traitement et les essais de réception sur le bon de commande.
Quelle épaisseur de nickel est suffisante ?
Il n'existe pas d'épaisseur marine universelle. Utilisez les valeurs suivantes uniquement comme seuils initiaux pour la demande de devis, puis comparez le résultat à l'exposition réelle et au plan de test.
| épaisseur locale minimale spécifiée par l'acheteur | Début de la discussion sur la candidature | Principale précaution |
|---|---|---|
| 2 à 5 micromètres | Couche de nickel flash, barrière de diffusion ou couche de manipulation | Base trop faible pour une protection autonome contre les conditions marines extrêmes |
| 5 à 15 micromètres | Exposition électrique légère ou protégée | Vérifier les pores, les extrémités coupées et le degré de condensation |
| 15 à 30 micromètres | Exposition atmosphérique industrielle générale ou chargée de sel | Exige toujours des critères d'acceptation en matière d'adhérence, de continuité et de corrosion |
| 25 à 50 micromètres | Gamme de candidats pour des conditions de manipulation ou d'éclaboussures plus difficiles | Les contraintes de dépôt, la fissuration, la rugosité, l'augmentation des tolérances et les coûts peuvent augmenter. |
Ces valeurs limites ne constituent pas une garantie. La valeur optimale dépend du type de dépôt, de la porosité attendue, de la finition du substrat, de sa géométrie, de sa classe d'exposition, de sa durée de vie prévue et de la méthode de contrôle. Une teneur en nickel plus élevée n'est pas systématiquement synonyme de meilleure qualité.
Plus important encore, demandezépaisseur locale minimale sur des surfaces significatives définiesIl ne s'agit pas seulement d'une moyenne. Un fournisseur peut afficher une moyenne satisfaisante tout en dissimulant des zones moins performantes près des points de fixation des rayonnages, des extrémités ou des zones d'ombre.
L'épaisseur influe également sur les dimensions finales. Si une tige de 25,000 mm reçoit une couche de nickel de 15 micromètres par face, son diamètre nominal devient 25,030 mm. Pour un arbre h6 de 25 mm, la zone de tolérance ISO 286 n'est que d'environ 13 micromètres. Si l'on effectue un placage sur un arbre h6 fini sans surépaisseur, la pièce peut être hors tolérance avant même d'être assemblée.
Le dessin doit indiquer l'un des éléments suivants :
- Les dimensions indiquées s'appliquent avant le placage.
- Les dimensions indiquées s'appliquent après le placage.
- Le fournisseur doit usiner les pièces sous-dimensionnées, les plaquer et les finir aux dimensions finales sans perforer le revêtement.
La séquence d'usinage peut compromettre un bon revêtement.
D'après mon expérience en matière d'examen des demandes de prix, les acheteurs spécifient souvent le revêtement et oublient le procédé de fabrication. C'est là que commencent les problèmes évitables.
Une longue tige plaquée puis usinée présentera des extrémités en cuivre nu. Un filetage usiné après plaquage aura des flancs exposés. Une passe de rectification finale peut éliminer le nickel précisément de la surface de palier ou d'étanchéité à protéger. Les arêtes vives favorisent une épaisseur de dépôt irrégulière et sont plus susceptibles de s'ébrécher lors de la manipulation.
La corrosion marine se concentre également dans les zones généralement peu sollicitées : dépôts de sel par alternance d’humidité et de sécheresse, crevasses sous les brides, piqûres de chlorure sur le nickel, rayures dues à l’installation et au contact galvanique avec l’acier inoxydable, l’aluminium ou l’acier au carbone. Le nickel constitue principalement un revêtement barrière, et non une protection sacrificielle fiable. Dès qu’un pore ou une rayure expose le cuivre, une corrosion localisée et une infiltration sous le film peuvent se développer en fonction du couple électrochimique et des conditions d’utilisation.
Le chemin le plus propre est généralement :
- Vérifier la qualité du substrat et les dimensions à la réception.
- Découper et usiner la tige, y compris les trous, les méplats, les filetages et les chanfreins.
- Ébavurer et appliquer les rayons de courbure approuvés par le dessin.
- Nettoyer et activer la surface du cuivre selon un protocole de prétraitement contrôlé.
- Masquer uniquement les zones spécifiées, puis plaquer.
- Vérifier les dimensions finales, l'épaisseur locale, l'adhérence, la couverture et les interfaces électriques.
- Emballez les pièces à sec et protégez les surfaces finies de l'abrasion et de la contamination par les chlorures.
Cette séquence dépend toujours du dessin. Le public de Cymber Metalsupport d'usinage du cuivreetéquipements de galvanoplastie, d'usinage et de contrôleLes pages fournissent un contexte utile sur les capacités, mais chaque diamètre, tolérance, plan de masquage et itinéraire d'inspection doivent être confirmés pour la commande réelle.
Ne présumez pas que l'expérience avec un pneu platbarre omnibus en cuivre nickeléCe procédé garantit un placage uniforme sur une tige ronde, un alésage profond ou une pièce filetée. La géométrie détermine la distribution du courant, la conception du support et les points de mesure.
Inspection : Le brouillard salin seul ne constitue pas un plan de qualité
Un certificat indiquant « réussi au test au brouillard salin » est incomplet. Pendant combien d'heures ? Selon la norme ASTM B117 ou ISO 9227 ? L'échantillon a-t-il été rayé, coupé ou laissé intact ? Quelles surfaces ont été inspectées ? Les marques et les bords des supports ont-ils été pris en compte ? Qu'est-ce qui a été considéré comme un échec : corrosion rouge, corrosion du cuivre de base, cloquage, écaillage, taches ou défaut spécifique ?
L’exposition au brouillard salin est un test accéléré comparatif. Elle ne permet pas d’établir un lien direct avec la durée de service d’un navire. Une affirmation telle que « 500 heures équivalent à cinq ans en mer » doit être rejetée sans corrélation validée et adaptée à l’application.
Le bon de commande doit également préciser si le test utilise des pièces réelles ou des coupons représentatifs co-traités, si les extrémités coupées sont scellées et si les échantillons sont marqués. Le brouillard salin neutre continu ne reproduit pas les effets des UV, des cycles d'humidification-séchage, de l'immersion en flux continu, des sulfures, des dommages mécaniques, de la charge électrique ni du couple galvanique réel.
| élément d'inspection | Ce que l'acheteur devrait demander | Pourquoi c'est important |
|---|---|---|
| Matériau de base | MTC indiquant la qualité, l'état et la norme applicable | Confirme la présence du conducteur sous le revêtement |
| Dimensions | Rapport avant et après placage pour les éléments critiques | Empêche la croissance du revêtement de rompre les tolérances d'ajustement. |
| Épaisseur du revêtement | Lectures locales minimales à des points définis ; méthode XRF conforme à la norme ASTM B568/ISO 3497 ou autre méthode convenue | Une épaisseur moyenne peut masquer les points faibles. |
| Adhésion | Méthode d'essai convenue, avec la norme ASTM B571 comme référence possible. | Un prétraitement insuffisant peut ne pas apparaître lors d'un contrôle visuel. |
| Porosité et couverture | Surfaces significatives, extrémités, points de rack et niveau d'acceptation définis. | De petits défauts peuvent exposer le cuivre dans un service chloré. |
| Test de corrosion | Méthode, durée, préparation des échantillons et critères d'acceptation objectifs | Rend les résultats des fournisseurs comparables |
| test électrique | Conductivité de base plus résistance de contact final ou de pièce, le cas échéant | Distèle la qualité des matériaux des performances de l'interface |
| Traçabilité | L'identifiant du lot de coulée est lié au lot de placage et aux dossiers d'inspection. | Empêche les documents de se disperser parmi les cannes livrées. |
Le contrôle d'épaisseur par fluorescence X (XRF) peut s'avérer utile, mais le plan de mesure est plus important qu'une simple valeur numérique. Les surfaces courbes des barres nécessitent un étalonnage précis de l'instrument et un contrôle géométrique rigoureux. Il convient de définir les points de mesure : centre, proximité de chaque extrémité, plusieurs positions horaires, zone de la crémaillère, transition usinée et toute cavité. À des fins de qualification ou de résolution de litiges, le recours à la microscopie en coupe transversale selon la norme ASTM B487/ISO 1463 ou à un échantillon témoin co-traité convenu peut être justifié.
Les références du fournisseur fournissent un contexte, mais ne constituent pas une acceptation par lot. Examinerpage de certificat de Cymber Metalséparément du MTC, du certificat de placage et du rapport d'inspection requis pour l'expédition proprement dite.
Sélection du fournisseur : Demandez ce que le devis ne mentionne pas.
Le fournisseur le moins cher semble souvent l'être car les exigences complexes ne figurent pas dans le devis. Avant de comparer les prix unitaires, posez-vous ces sept questions :
- Quelles sont les qualités et normes de cuivre incluses ?« Le cuivre pur » n'est pas une réponse complète.
- Quel procédé de nickelage est mentionné ?Le nickel électrolytique et le nickel-phosphore chimique ne devraient pas partager une même ligne budgétaire vague.
- L'épaisseur spécifiée est-elle une épaisseur moyenne ou une épaisseur minimale locale ?Demander les surfaces importantes et les emplacements de mesure.
- Les extrémités, les filetages, les trous et les marques de crémaillère sont-ils couverts ou considérés comme exposés ?Inscrivez la réponse sur le dessin.
- Les dimensions sont-elles garanties avant ou après le placage ?Inclure l'accumulation de revêtement dans la pile de tolérance.
- Quelles sont les règles d'inspection et d'échantillonnage des lots incluses ?Un rapport de prototype ne permet pas de contrôler automatiquement chaque lot de production.
- Comment les surfaces finies seront-elles emballées et expédiées ?Le nickel est plus résistant qu'un film d'oxyde de cuivre nu, mais l'abrasion et l'humidité contaminée par des chlorures peuvent tout de même altérer son état à la livraison.
Un fournisseur sérieux devrait être capable de détailler le coût des matières premières, l'usinage, le placage, le contrôle qualité et l'emballage. Si chaque question technique reçoit la même réponse – « pas de problème » –, il y a fort à parier que le devis n'est pas établi selon un processus rigoureux.
Coût total rendu : Le nickelage est facturé en fonction de la surface.
Il ne faut pas comparer les barres de cuivre nickelées uniquement en fonction de leur prix au kilogramme. Le cuivre est généralement acheté en grande quantité ; le traitement de surface dépend de la surface, de l’épaisseur du dépôt, du chargement du support, du masquage, de la préparation de surface et du contrôle.
Pour une longue tige ronde, en négligeant les extrémités, la surface par unité de masse est approximativement :
Surface spécifique par kg = 4 / (densité du cuivre x diamètre de la tige)
En utilisant une densité de cuivre d'environ 8 960 kg/m3 :
- Une tige de 20 mm a environ 0,0223 m2 de surface latérale par kilogramme.
- Une tige de 10 mm a environ 0,0446 m2 par kilogramme.
La tige de 10 mm présente une surface plaquée environ deux fois supérieure par kilogramme. Un devis basé uniquement sur le poids peut donc fausser le coût réel de la transformation.
Utilisez plutôt ce modèle commercial :
Coût total à l'arrivée = base cuivre + conversion + perte de rendement d'usinage + placage + inspection + emballage + fret et droits de douane + risque de défaillance
Prenons l'exemple d'un lot hypothétique annoncé avec une « épaisseur moyenne de 10 micromètres » sans minimum local. La zone centrale, facilement mesurable, atteint 14 micromètres, tandis que les zones adjacentes au support descendent à 4 micromètres. Le fournisseur peut justifier cette moyenne. L'acheteur supporte toujours le risque de corrosion. Opter pour un prix unitaire légèrement supérieur, assorti de mesures locales précises et d'une traçabilité du lot, peut s'avérer plus économique.
Que faut-il inclure dans la demande de devis ?
Transmettez au fournisseur suffisamment d'informations pour qu'il puisse établir un devis pour le produit que vous comptez approuver :
- nuance de cuivre, norme équivalente et trempe
- Diamètre, longueur, rectitude, rondeur et quantité des tiges
- Dessin avec dimensions et tolérances critiques
- Exposition marine : confinement, condensation, éclaboussures, immersion, température et cycle de nettoyage
- Procédé au nickel : nickel-phosphore électrolytique ou chimique
- Épaisseur minimale du revêtement local et surfaces importantes
- Placage complet ou sélectif, y compris les extrémités, les filetages, les trous et le masquage
- Limites de rugosité et d'aspect de surface là où fonctionnelles
- Exigence de conductivité, de résistance finale ou de résistance de contact
- Méthodes d'essai d'épaisseur, d'adhérence, de porosité et de corrosion
- Exigences en matière de MTC, de certificat de placage, de rapport d'inspection et de traçabilité
- besoins en matière d'approbation d'échantillons, de définition de lots et d'inspection par un tiers
- Méthode d'emballage, pays de destination, Incoterm et date d'arrivée souhaitée
Pour une évaluation spécifique à un projet,Contactez Cymber Metal pour une demande de devis pour des barres de cuivre marines.Les conditions de dessin et d'exposition doivent être vérifiées en fonction des stocks disponibles, de la quantité minimale de commande, de la faisabilité du traitement, de l'étendue des tests et du délai de livraison, et non en se basant sur les informations d'un site web.
En résumé
Les tiges de cuivre nickelées sont utilisées dans les systèmes électriques marins lorsque la conception exige un noyau en cuivre à haute conductivité et une surface plus stable en milieu humide ou exposé à la salinité. Leur utilisation devient cependant un raccourci risqué lorsqu'on emploie le terme « marin » pour masquer une immersion continue, des dommages au revêtement, des extrémités coupées exposées ou un plan d'inspection imprécis.
Choisissez d'abord le noyau en cuivre. Définissez l'exposition. Spécifiez le procédé de nickelage et l'épaisseur locale minimale. Calculez les dimensions finales après placage. Enfin, qualifiez le fournisseur selon des critères d'acceptation mesurables.
Je tiens toujours à mentionner la gamme complète de produits de Cymber Metal et à utiliser ce site web.https://www.cymbermetal.com/pour en savoir plus à leur sujet.
Foire aux questions
Ce n'est pas systématique. Le nickelage peut protéger une tige de cuivre en milieu humide, salin ou sujet aux éclaboussures intermittentes, mais l'immersion continue en eau de mer accroît les risques de défauts, de crevasses, d'abrasion et complique les inspections. Pour une utilisation en eau de mer immergée ou en courant, il est conseillé de comparer les alliages à pleine masse tels que le cupronickel ou le bronze nickel-aluminium et de vérifier la vitesse d'écoulement, la température, la pression, les métaux d'assemblage et les contraintes mécaniques avant de choisir le matériau.
La conductivité axiale d'un noyau en cuivre de quelques millimètres d'épaisseur reste principalement déterminée par le cuivre, car la couche de nickel n'a que quelques micromètres d'épaisseur. Cependant, la conductivité du nickel est bien inférieure à celle du cuivre, et l'interface de contact plaquée peut influencer la résistance de la jonction. Il convient de spécifier la conductivité du métal de base et, pour les connexions critiques, d'effectuer un test de résistance à quatre points sur la pièce ou la jonction finale.
Il n'existe pas d'épaisseur standard pour les applications marines. Les valeurs de départ possibles pour une demande de devis sont de 5 à 15 micromètres pour les environnements abrités, de 15 à 30 micromètres pour les environnements exposés à une atmosphère salée et de 25 à 50 micromètres pour les environnements plus exposés aux projections d'eau ou à la manipulation. L'épaisseur minimale finale doit tenir compte du type de dépôt, de sa géométrie, de sa porosité, de son abrasion, de son exposition et de sa durée de vie prévue. Indiquez les surfaces importantes et les points de mesure ; ne vous fiez pas uniquement à l'épaisseur moyenne.
Aucun procédé n'est intrinsèquement meilleur. Le nickelage électrolytique est pratique pour les formes conductrices simples, mais sa résistance à la corrosion dépend de la distribution du courant. Le nickelage chimique au phosphore offre une couverture plus uniforme sur les géométries complexes, tandis que la teneur en phosphore modifie la résistivité, la dureté et le comportement à la corrosion. Le choix du procédé dépend de la géométrie, des interfaces électriques, des exigences en matière de résistance à la corrosion et du coût total.
Il n'existe pas de conversion universelle justifiée. Les essais de brouillard salin ASTM B117 et ISO 9227 sont des méthodes comparatives accélérées, et non des indicateurs directs de durée de vie. La demande de devis doit définir la méthode, la durée, l'état de l'échantillon, son orientation et les critères de défaillance, puis s'appuyer sur l'historique d'utilisation ou une validation spécifique à l'application pour la prédiction de la durée de vie.
Veuillez demander le certificat de conformité du matériau de base, le certificat de placage, le rapport dimensionnel, les mesures d'épaisseur du revêtement aux emplacements convenus, les résultats d'adhérence ou de porosité le cas échéant, le rapport d'essai de corrosion, le test électrique final si nécessaire, ainsi que la traçabilité du lot de traitement thermique et du lot de placage. Les certificats du fournisseur ne suffisent pas à prouver que le lot livré est conforme à la commande.
Date de publication : 9 août 2026