
Publié le 19 mai 2026
Par : Yanwei Hu, expert technique chez Cymber Metal
Bonjour tout le monde,
Ici Yanwei Hu de Cymber Metal.
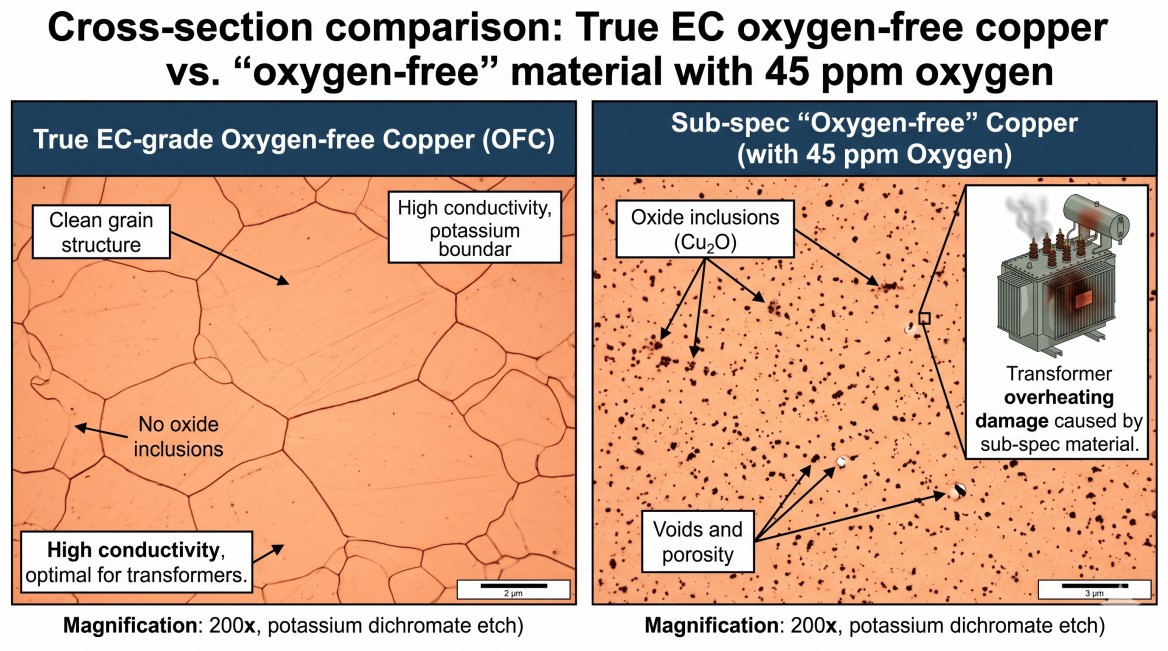
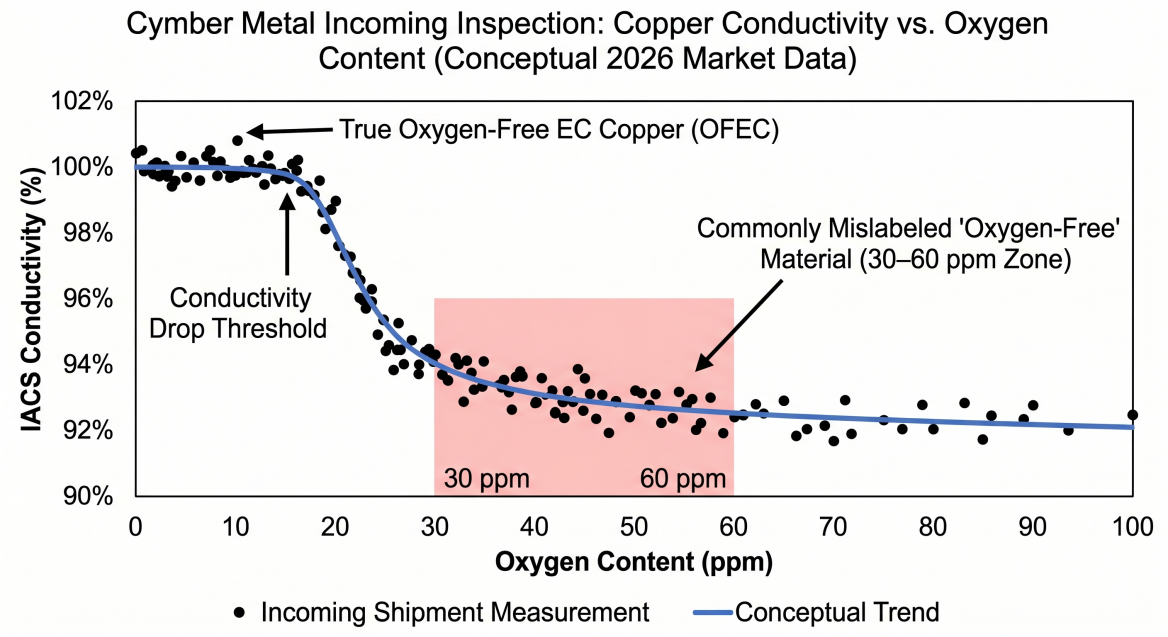
Le mois dernier, j'ai reçu un appel d'un fabricant de transformateurs au Texas dont l'unité de 35 kV fonctionnait à une température supérieure de 18 °C à celle prévue par le modèle thermique. Sur le papier, les enroulements semblaient parfaits : « tige de cuivre sans oxygène de qualité EC, 100 % IACS ». Il s'est avéré que le matériau contenait 47 ppm d'oxygène au lieu des 10 ppm spécifiés. Cette simple impureté a suffi à faire chuter la conductivité effective de 3,5 % et à transformer un transformateur à rendement de 98 % en un véritable gouffre financier.
Ce n'est pas rare en 2026. Avec les fluctuations extrêmes des prix du cuivre et la demande croissante en véhicules électriques et en énergies renouvelables qui absorbe toutes les tonnes de stock de cuivre de haute pureté, l'écart entre les chiffres annoncés par les fournisseurs et les livraisons réelles n'a jamais été aussi important.
Aujourd'hui, je vais vous expliquer précisément comment éviter la surchauffe des transformateurs causée par un mauvais approvisionnement en cuivre : les spécifications réelles qui comptent, les pièges cachés du marché de 2026 et la liste de contrôle pratique que nous utilisons en atelier avant d'accepter toute tige ou bande de cuivre sans oxygène de qualité EC dans notre système.
Pourquoi les transformateurs surchauffent — Le rôle du cuivre souvent négligé par les ingénieurs
Le rendement d'un transformateur est d'une simplicité implacable : chaque baisse de 0,1 % de la conductivité des enroulements engendre des pertes par effet Joule (I²R) et sollicite davantage le système de refroidissement. À 50–60 Hz et à fortes densités de courant, même une légère augmentation de la résistivité crée des points chauds qui réduisent la durée de vie de l'isolation et provoquent des défaillances prématurées.
Cuivre sans oxygène de qualité EC (généralementC10100 / C10200 / CW008ACe matériau est spécifié car il offre une conductivité IACS ≥ 100 % et une teneur en oxygène inférieure à 10 ppm. Cette combinaison garantit la résistance la plus faible possible et la meilleure résistance à la fragilisation par l'hydrogène lors du brasage ou du recuit.
Lorsque la concentration d'oxygène dépasse 20 à 30 ppm, deux choses se produisent :
- La conductivité diminue (parfois de 2 à 4 %).
- Le matériau devient sujet au « dégagement gazeux » lors du traitement à haute température, créant des vides microscopiques qui agissent comme des concentrateurs de contraintes.
Nous avons constaté que des transformateurs flambant neufs échouaient aux tests diélectriques après seulement 18 mois, car la bande de cuivre présentait des zones invisibles riches en oxygène qui s'oxydaient sous charge.
Le paysage des marchés publics en 2026 : pourquoi la « norme CE » ne signifie plus ce qu’elle était
Trois forces sont en collision en ce moment :
- Explosion de la demandedes transformateurs de centres de données aux unités élévateurs de tension pour éoliennes offshore, en passant par les infrastructures de recharge pour véhicules électriques.
- Alimentation cathodique haute pureté et étanche— Seules quelques raffineries produisent la cathode à plus de 99,99 % nécessaire à la fabrication de cuivre véritablement exempt d'oxygène.
- inflation spéculative— certaines usines apposent l’étiquette « EC » ou « OF » sur un matériau alors qu’il ne présente qu’une pureté de 99,95 % et une teneur en oxygène de 50 à 80 ppm.
Résultat ? Les acheteurs qui se fiaient auparavant aux certificats d’usine reçoivent désormais des matériaux qui passent l’inspection visuelle mais qui tombent en panne à l’usage.
Les pièges courants de 2026 que nous constatons chaque semaine :
- Tige « sans oxygène » avec 30 à 60 ppm d'oxygène (la conductivité chute à 97-98 % IACS)
- La bande vendue comme étant à demi-dureté alors qu'elle est en réalité à un quart de dureté — ce qui entraîne un retour élastique excessif lors du bobinage.
- Oxydation de surface ou résidus de lubrifiant de tréfilage créant des points chauds aux points de contact
- Certificats contrefaits ou recyclés ne correspondant pas à la chaleur/au lot réel
- Délais de livraison de 8 à 12 semaines indiqués comme « en stock » alors que l'entrepôt est vide
-
Comment spécifier et vérifier le cuivre sans oxygène de qualité CE en 2026
Veuillez utiliser cette liste de contrôle précise avant d'émettre un bon de commande :
- désignation UNS: C10100(OFE) ouC10200(OF) — pas du « cuivre EC » générique
- teneur en oxygène: ≤10 ppm (demandez un rapport de test complet, et non pas seulement l'allégation « sans oxygène »)
- Conductivité: ≥100 % IACS à 20 °C (ou ≥58 MS/m)
- CaractèreSpécifiez la trempe exacte (par exemple, H00 pour les barres, H02 pour les bandes) — une trempe incorrecte entraîne des problèmes de tension d'enroulement
- SurfaceBrillant, sans oxyde, sans résidus de lubrifiant de dessin
- Certification: Traçabilité complète MTR + test de lot SGS + traçabilité du lot/de la coulée
Chaque lot entrant est analysé par notre propre spectromètre et analyseur d'oxygène avant son stockage dans l'entrepôt de 3 200 tonnes. Tout lot non conforme aux normes est refusé et ne sera jamais intégré à la commande d'un client.
Pourquoi le modèle intégré de Cymber Metal change la donne
La plupart des distributeurs fonctionnent encore selon un modèle « catalogue + commande auprès de l'usine ». Si vous avez besoin de 8 tonnes de barres C10100 de 35 mm de diamètre la semaine prochaine, ils vous annoncent un délai de 6 à 10 semaines.
Cymber Metal a mis en place une infrastructure totalement différente :
- Auto-propriétéEntrepôt de stockage ponctuel de 3 200 tonnesà Jiangyin, avec un inventaire en temps réel des profils de barres de cuivre sans oxygène de qualité EC (6–120 mm), de bandes (0,1–6 mm d'épaisseur) et de barres omnibus
- Atelier d'usinage CNC CYMBERqui peut transformer des barres brutes en bornes de transformateur de précision, en changeurs de prises et en plaques de connexion en 3 à 7 jours
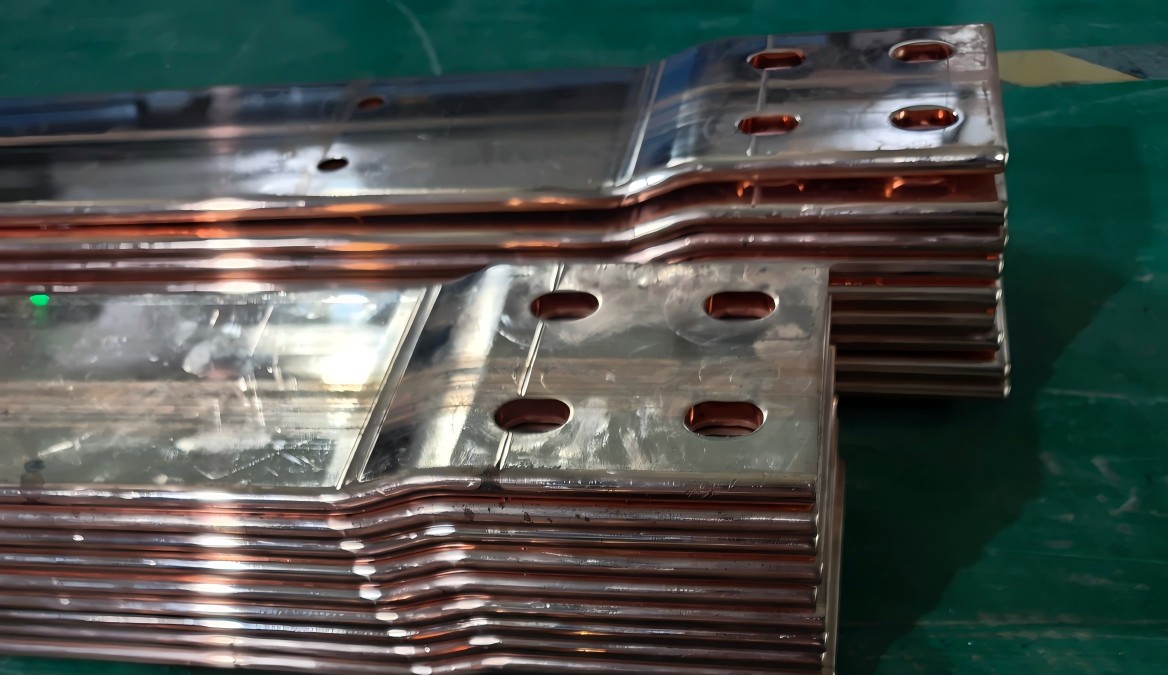
- Atelier de fabrication de barres omnibus CYMBERqui découpe au laser, plie, isole et assemble des systèmes de barres omnibus complets prêts pour l'assemblage du transformateur
Vous pouvez consulter ici les niveaux de stock actuels et l'emplacement stratégique des entrepôts :Entrepôts de stock prêt à l'emploi CYMBER
Et voyez comment nous transformons ce stock en composants de transformateurs finis ici :Atelier d'usinage CNC CYMBER
Au dernier trimestre, nous avons livré 42 tonnes de barres et de bandes C10100 certifiées à trois usines de transformateurs européennes, avec un délai de livraison moyen de 9 jours calendaires – incluant la fiche technique complète, le rapport SGS et les longueurs sur mesure. Un client nous a confié avoir évité une pénalité de 180 000 € grâce à notre stock de barres et de diamètres précis, alors que son fournisseur précédent avait accusé un retard de 11 semaines.
-
Cadre de décision pratique — Cuivre EC pour transformateurs
Application Formulaire recommandé Spécification clé pour verrouiller Erreurs courantes à éviter Enroulement HT (35–220 kV) Tige sans oxygène (C10100) ≤8 ppm O₂, température H00, ≥100 % IACS Accepter 20 à 30 ppm « sans oxygène » Barre omnibus BT et connexions Bandelette sans oxygène (C10200) Surface brillante, trempe H02 Lubrifiant résiduel provoquant des points chauds Changeur de robinets et bornes Usiné à partir d'une tige Traçabilité complète + test de lot SGS Utilisation exclusive du certificat d'usine Réparation / modernisation Découpé à la longueur à partir du stock Même lot/chaleur que l'original Mélanger différentes chaleurs dans un seul enroulement Réflexions finales
La surchauffe d'un transformateur commence presque toujours bien avant que l'appareil ne quitte l'usine — elle commence dès l'instant où quelqu'un accepte du cuivre qui semble correct sur le papier mais qui ne l'est pas dans le réseau cristallin.
En 2026, les gagnants seront les ingénieurs qui cesseront de considérer l’expression « sans oxygène de qualité EC » comme un simple argument marketing et commenceront à la considérer comme une spécification mesurable et vérifiable, et qui s’associeront à un fournisseur qui détient réellement le matériau, et pas seulement la promesse.
Le modèle de Cymber Metal – stock important et localisé, fabrication intégrée de barres omnibus et usinage CNC, et traçabilité complète – a été conçu précisément pour répondre à ce besoin. Lorsque votre planning de production ne peut plus supporter huit semaines d'attente supplémentaires, ou lorsqu'un déficit de conductivité de 3 % vous coûtera des centaines de milliers d'euros en pertes d'énergie sur la durée de vie du transformateur, nous sommes le partenaire capable de vous livrer en quelques jours, et non en plusieurs mois, du cuivre sans oxygène de qualité EC, certifié et conforme aux normes, directement de votre entrepôt à votre quai de chargement.
Prêt à arrêter de deviner et à commencer à spécifier avec confiance ?
Envoyez-nous le schéma de votre transformateur, la nuance UNS requise, l'état de trempe et la quantité. Nous vous confirmerons la disponibilité physique, les résultats des tests d'oxygène et une date d'expédition garantie dans un seul message.
-
Contactez-nous pour une assistance immédiate concernant les stocks et l'usinage.
Date de publication : 19 mai 2026